Sàn kim loại giàn giáo, thường được gọi là ván đi bộ giàn giáo hoặc ván sàn kim loại, là một thành phần kết cấu hỗ trợ công nhân và vật liệu trên hệ thống tiếp cận tạm thời. Đối với các nhà sản xuất các tấm này, khả năng kết hợp dập nổi chống trượt, đục lỗ và gấp cạnh trong một quy trình tạo hình cuộn liên tục là một lợi thế mang tính quyết định về năng suất. Một giàn giáo cuộn sàn kim loại được xử lý nội tuyến sẽ chuyển đổi một cuộn thép trơn trực tiếp thành một tấm ván sàn hoàn thiện, sẵn sàng sử dụng, loại bỏ các bước xử lý riêng biệt, giảm chi phí lao động và cải thiện tính nhất quán về kích thước.
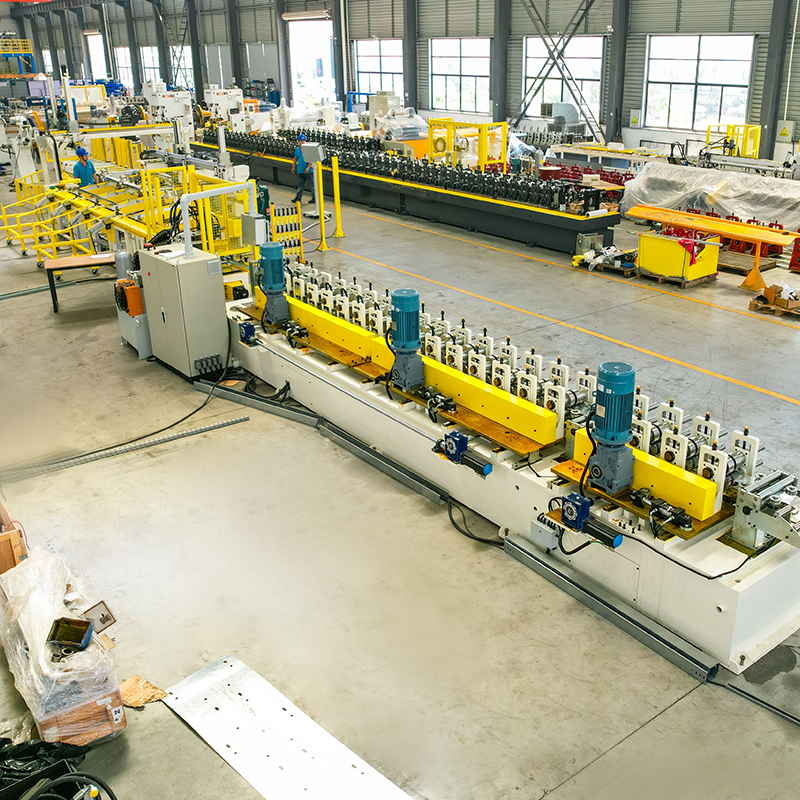
 Máy tạo hình cuộn sàn kim loại giàn giáo tích hợp Máy này kết hợp dập nổi, đục lỗ và gấp cạnh trong một dây chuyền liên tục, biến cuộn thép trơn thành ván sàn giàn giáo thành phẩm với kích thước phù hợp và giảm nhân công. Xem sản phẩm →
Thay vì gửi các phôi đã cắt sẵn đến máy ép thủy lực để dập nổi và sau đó đến máy khác để đột và gấp, một dây chuyền tích hợp hiện đại thực hiện cả ba thao tác ở tốc độ dây chuyền. Bài viết này giải thích các quy trình cốt lõi, các thành phần chính, cân nhắc về vật liệu và tiêu chí lựa chọn cho thiết bị chuyên dụng này, đồng thời cho thấy lý do tại sao xử lý nội tuyến đã trở thành phương pháp sản xuất ưa thích của các nhà sản xuất sàn giàn giáo.
Máy tạo hình sàn cuộn bằng kim loại giàn giáo là dây chuyền tạo hình cuộn được thiết kế đặc biệt để sản xuất ván đi bộ và tấm sàn bằng kim loại được sử dụng trong hệ thống giàn giáo và nền tảng tiếp cận công nghiệp. Máy cơ bản thực hiện tạo hình cuộn nguội để định hình một cuộn kim loại phẳng thành một mặt cắt ván sàn với các gân dọc và hình dạng cạnh xác định. Trong cấu hình nội tuyến, dây chuyền còn tích hợp thêm ba trạm: dập nổi chống trượt, đục lỗ và gấp cạnh.
Quy trình xử lý rất đơn giản. Một bộ trang trí đưa cuộn dây vào một bộ san phẳng, làm phẳng dải và kiểm soát độ căng của nó. Sau đó, dải này đi qua một chuỗi các trạm cuộn nơi hình dạng dần dần hình thành. Tại một điểm được chỉ định trên đường, một con lăn có hoa văn dập nổi bề mặt đi bộ để tạo ra kết cấu chống trượt bền bỉ. Sau đó, bộ phận đục lỗ điều khiển bằng servo sẽ cắt các mẫu lỗ để thoát nước, cố định hoặc giảm trọng lượng. Gần cuối dây chuyền, các con lăn gấp đóng các mép bên lại để tạo ra đường viền chắc chắn, an toàn. Cuối cùng, khuôn bay sẽ cắt tiết diện theo chiều dài xác định.
Dập nổi chống trượt là một trong những công đoạn quan trọng nhất trong quá trình sản xuất sàn giàn giáo, bởi bề mặt đi lại phải được đảm bảo an toàn ngay cả khi tiếp xúc với mưa, dầu, bụi xây dựng. Thay vì phủ một lớp phủ hoặc gắn một tấm chống trượt riêng biệt, dập nổi nội tuyến sử dụng các con lăn cứng để ấn trực tiếp kết cấu ba chiều vào bề mặt thép.
Các mẫu dập nổi phổ biến bao gồm hình kim cương, hình giọt nước và hình chữ V. Việc lựa chọn mẫu ảnh hưởng đến cả hệ số ma sát và độ cứng kết cấu của tấm. Độ sâu dập nổi thường được kiểm soát trong khoảng từ 0,3 đến 1,0 mm, tùy thuộc vào độ dày vật liệu và yêu cầu an toàn của thị trường mục tiêu. Bởi vì các cuộn dập nổi được tích hợp vào đường nét, kết cấu được áp dụng trước khi đóng hoàn toàn biên dạng, giúp giảm độ đàn hồi và đảm bảo hoa văn vẫn đồng nhất dọc theo toàn bộ chiều dài của bảng.
So với quá trình dập nổi sau xử lý trên một máy ép riêng biệt, dập nổi nội tuyến giúp giảm thời gian chu kỳ, tránh các lỗi định vị lại và giảm thiểu hư hỏng cho các cạnh cắt sẵn. Nó cũng làm cho dây chuyền sản xuất nhỏ gọn hơn và dễ dàng tự động hóa hơn.
Việc đục lỗ phục vụ một số mục đích trong sàn giàn giáo: các lỗ tròn cho phép nước và mảnh vụn đi qua ván đi bộ; các khe dài có thể được sử dụng để cố định tấm ván vào ống giàn giáo; và các lỗ có hoa văn giúp giảm trọng lượng của tấm mà không ảnh hưởng đến khả năng chịu tải của tấm. Trạm đục lỗ nội tuyến thực hiện các nhiệm vụ này trong khi dải vẫn đang chuyển động, sử dụng các chày điều khiển bằng servo có thể được lập trình lại giữa các đợt.
Công nghệ đột servo đặc biệt có giá trị trong ứng dụng này vì nó mang lại độ lặp lại cao, độ ồn thấp và thay đổi kiểu lỗ linh hoạt. Một ví dụ điển hình về khả năng này là bộ phận đột servo được phát triển cho các dây chuyền khung quang điện, trong đó nguyên lý tương tự được sử dụng để đục lỗ theo khoảng thời gian chính xác trong quá trình tạo hình cuộn tốc độ cao. Kỹ thuật này đã được ghi chép rõ ràng trong ngành: để có cái nhìn sâu hơn về cách thức hoạt động của đột dập servo và nơi nó có thể được áp dụng, hãy đọc phần tổng quan của chúng tôi về Máy đột servo 8 trục: cách thức hoạt động, tính năng chính và ứng dụng .
 Máy đột dập servo 8 trục dành cho cấu hình giá đỡ PV Bộ đột lỗ điều khiển bằng servo này mang lại khả năng lặp lại cao và các mẫu lỗ linh hoạt được đồng bộ hóa với tốc độ dây chuyền, khiến nó trở nên lý tưởng cho việc đục lỗ chính xác trong sản xuất sàn giàn giáo và khung năng lượng mặt trời. Xem sản phẩm →
Bằng cách tích hợp trạm đột vào máy cán sàn giàn giáo, các nhà sản xuất tránh được chi phí và nhân công cho một bước đột riêng biệt. Vị trí lỗ được đồng bộ hóa với tốc độ đường truyền, do đó mỗi bảng đều nhận được khoảng cách giống nhau, điều này rất quan trọng để lắp đặt nhanh chóng tại chỗ.
Các cạnh của sàn kim loại giàn giáo không chỉ đơn giản là những chi tiết trang trí. Họ xác định cách tấm ván liên kết với khung giàn giáo, tấm ván có thể chịu được trọng lượng bao nhiêu và mức độ an toàn mà công nhân có thể xử lý. Gấp cạnh nội tuyến sẽ ép các cạnh dọc của biên dạng thành một hình học xác định, chẳng hạn như mặt bích uốn cong đơn, nếp gấp đôi có viền hoặc cạnh hộp kín.
Ví dụ, một cạnh được viền sẽ tạo ra một đường viền tròn mịn giúp ngăn ngừa vết rách và giảm sự tập trung ứng suất ở cạnh. Thành bên được gấp sâu hơn làm tăng mô đun tiết diện của sàn, cải thiện khả năng chống uốn khi chịu tải. Trạm gấp cũng căn chỉnh hình dạng cạnh với bề mặt dập nổi để hình dáng tổng thể vẫn phẳng và ổn định về kích thước sau khi cắt.
Sau khi ván sàn được cắt theo chiều dài, các tấm ván hoàn thiện có thể được gửi trực tiếp đến trạm đóng gói tự động để đóng gói.
 Máy đóng gói hồ sơ tự động cho các bảng boong Hệ thống đóng gói này tự động lật, bó và xếp các cấu hình kim loại đã hoàn thiện vào pallet, hợp lý hóa khâu cuối dây chuyền sản xuất và chuẩn bị ván sàn giàn giáo để vận chuyển một cách hiệu quả. Xem sản phẩm →
Một giàn giáo cuộn sàn kim loại hoàn chỉnh được xử lý nội tuyến bao gồm một số mô-đun phối hợp. Việc hiểu rõ từng thành phần giúp người mua so sánh cấu hình thiết bị và tránh được những chi phí không đáng có.
Thiết bị xuôi dòng tùy chọn bao gồm bàn xếp tự động, trạm cân và máy đóng gói hồ sơ. Dây chuyền càng tích hợp thì càng ít thao tác thủ công giữa đầu vào cuộn dây và đầu ra bó thành phẩm.
Cấu hình sàn giàn giáo khác nhau tùy theo tiêu chuẩn và ứng dụng của khu vực, vì vậy hầu hết các máy tạo hình cuộn đều được thiết kế cho một phạm vi cụ thể về chiều rộng, độ dày và cấu hình vật liệu. Các giá trị điển hình cho dòng nội tuyến cỡ trung bình được liệt kê bên dưới.
| tham số | Phạm vi điển hình |
|---|---|
| Chất liệu | Thép mạ kẽm, thép nhẹ, thép không gỉ |
| Độ dày dải | 1,2 đến 2,5 mm |
| Chiều rộng dải | 300 đến 600mm |
| Tốc độ đường truyền | 8 đến 15 m/phút |
| Độ sâu dập nổi | 0,3 đến 1,0 mm |
| Đấm chính xác | ±0,3 mm |
| Độ chính xác chiều dài cắt | ±1,0mm |
Việc lựa chọn chất liệu phù hợp cũng quan trọng không kém. Thép mạ kẽm thường được sử dụng làm sàn giàn giáo vì khả năng chống ăn mòn và khả năng định hình tốt. Thép không gỉ được chọn cho các nhà máy hóa chất và các khu vực ven biển nơi môi trường khắc nghiệt làm giảm tuổi thọ của thép thông thường. Trong mọi trường hợp, máy tạo hình cuộn phải được thiết kế để xử lý cường độ chảy và đặc tính đàn hồi của vật liệu để biên dạng hoàn thiện giữ được hình dạng cuối cùng.
Sàn kim loại giàn giáo dạng cuộn xuất hiện trong nhiều môi trường xây dựng và công nghiệp. Nó được sử dụng làm bề mặt đứng trên giàn giáo ống và khớp nối, giàn giáo khóa vòng và giàn giáo khung. Cấu hình tương tự cũng được áp dụng trong các sàn tiếp cận cố định, lối đi nhỏ, lối đi trên mái, bệ bảo vệ cạnh và sàn tiếp cận ván khuôn.
Xử lý nội tuyến giúp sản phẩm dễ dàng thích ứng hơn với các trường hợp sử dụng khác nhau này. Các họa tiết dập nổi cải thiện khả năng chống trượt cho công nhân bảo trì trên sân thượng; lỗ thoát nước đục lỗ giúp sàn luôn khô ráo trong điều kiện ngoài trời; và các cạnh gấp chắc chắn bảo vệ người lao động khi các tấm được nâng lên và vận chuyển bằng tay. Đối với các nhà sản xuất, khả năng sản xuất các biến thể này trên một dây chuyền giúp giảm lượng hàng tồn kho và rút ngắn thời gian giao hàng đến địa điểm.
Để xem các ví dụ thực tế về cách ứng dụng thiết bị tạo hình cuộn trong môi trường sản xuất, bạn có thể xem lại nghiên cứu trường hợp dự án được thu thập từ cơ sở lắp đặt của công ty. Những trường hợp này cho thấy các dây chuyền sàn tích hợp được cấu hình, vận hành và vận hành như thế nào trong thực tế.
Việc lựa chọn loại cuộn sàn kim loại giàn giáo phù hợp đòi hỏi sự hiểu biết rõ ràng về sự kết hợp sản phẩm, chất lượng mục tiêu và không gian sàn sẵn có. Những điểm sau đây cần được thảo luận với nhà cung cấp trước khi đặt hàng.
Đặc biệt chú ý đến chất lượng tích hợp của các mô-đun dập nổi và đục lỗ. Đây là những trạm giúp phân biệt dây chuyền sản xuất ván sàn nội tuyến với máy cán định hình tiêu chuẩn và thiết kế của chúng có ảnh hưởng trực tiếp đến hiệu quả sản xuất và tính nhất quán của sản phẩm.
Hầu hết các dòng được thiết kế cho độ dày dải từ 1,2 đến 2,5 mm. Phạm vi chính xác phụ thuộc vào hình dạng biên dạng và độ sâu dập nổi cần thiết. Vật liệu dày hơn giúp giảm nguy cơ mẫu dập nổi biến mất dưới tải trọng lớn nhưng lại tăng lực tạo hình cần thiết.
Khi các trạm được đồng bộ hóa chính xác bởi bộ điều khiển PLC và servo, chúng sẽ tăng thêm rất ít thời gian chu kỳ. Tốc độ dây chuyền thường bị giới hạn bởi biên dạng tạo hình và bộ phận cắt thay vì bởi mô-đun dập nổi hoặc đột dập.
Yêu cầu khác nhau tùy theo quốc gia và ứng dụng cuối cùng. Các tài liệu tham khảo phổ biến bao gồm các tiêu chuẩn kiểm tra tải trọng cho bệ giàn giáo và phân loại khả năng chống trượt xác định mức ma sát tối thiểu của bề mặt đi bộ. Người mua nên yêu cầu bằng chứng kiểm tra rằng mẫu dập nổi đáp ứng tiêu chuẩn thị trường liên quan.
Trên dây chuyền hiện đại có các trạm điều khiển bằng servo và dụng cụ tháo lắp nhanh, việc thay bộ cuộn hoàn chỉnh có thể mất từ 30 phút đến vài giờ, tùy thuộc vào số lượng trạm và độ phức tạp của phần gấp mép. Công thức dập nổi và đột dập nội tuyến thường có thể được gọi lại từ hệ thống điều khiển, điều này giúp giảm thêm thời gian ngừng hoạt động.
Máy tạo hình cuộn thay đổi chiều rộng tự động CU, truyền động xích, đóng gói tự động. Bộ giảm tốc thủy lực hai đầu tiết kiệm...
Xem chi tiết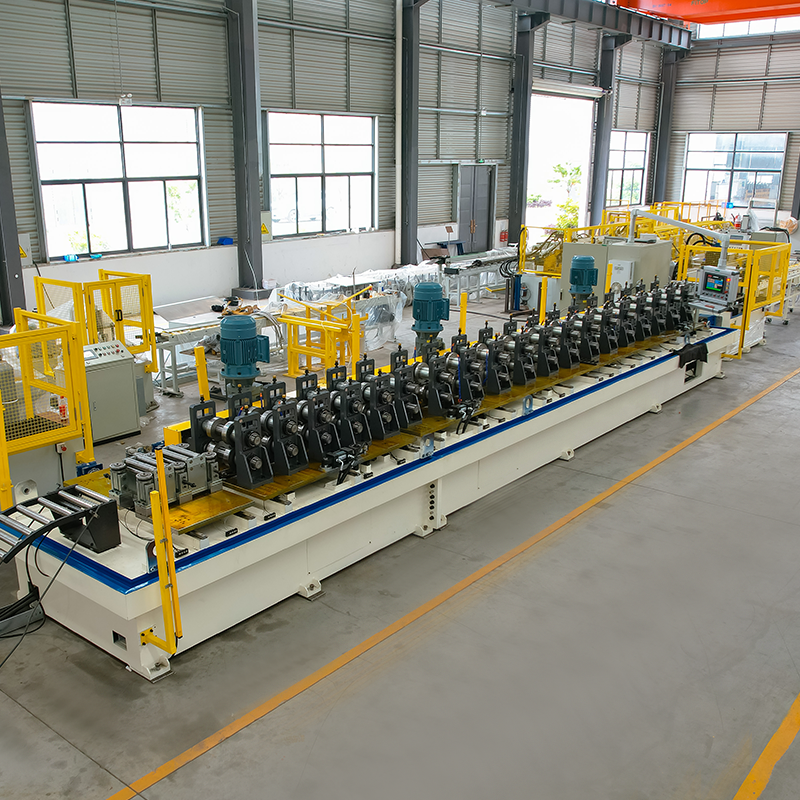
Máy tạo hình cuộn chiều rộng tự động thay đổi khung năng lượng mặt trời Máy tháo cuộn vật liệu với bệ lưu trữ và cánh tay ro...
Xem chi tiết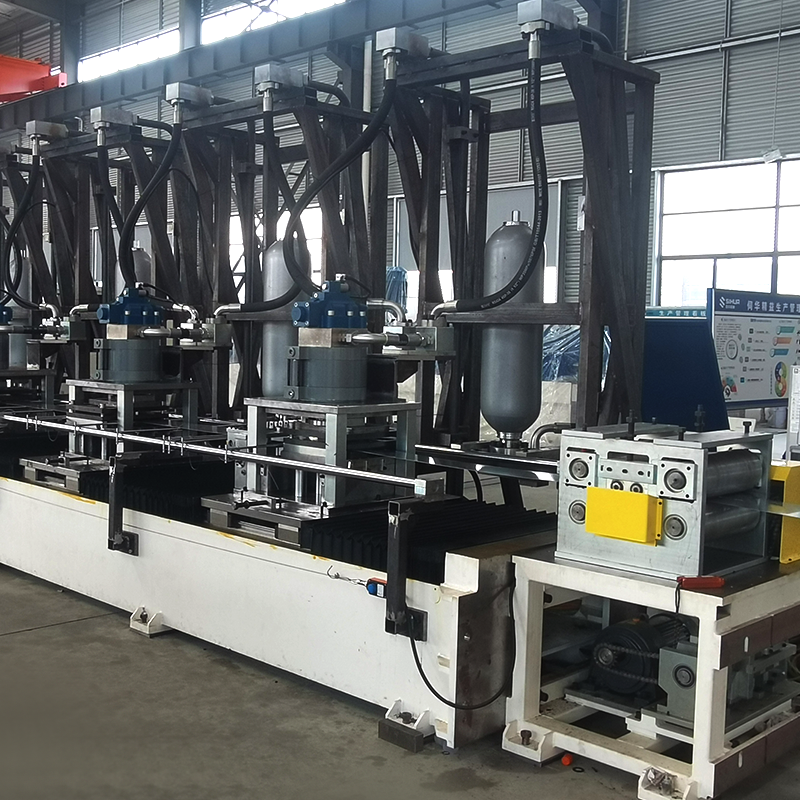
Máy tạo hình cuộn khung PV năng lượng mặt trời servo 8 trục, điều chỉnh vị trí đột dập linh hoạt. Máy tháo cuộn vật liệu với...
Xem chi tiết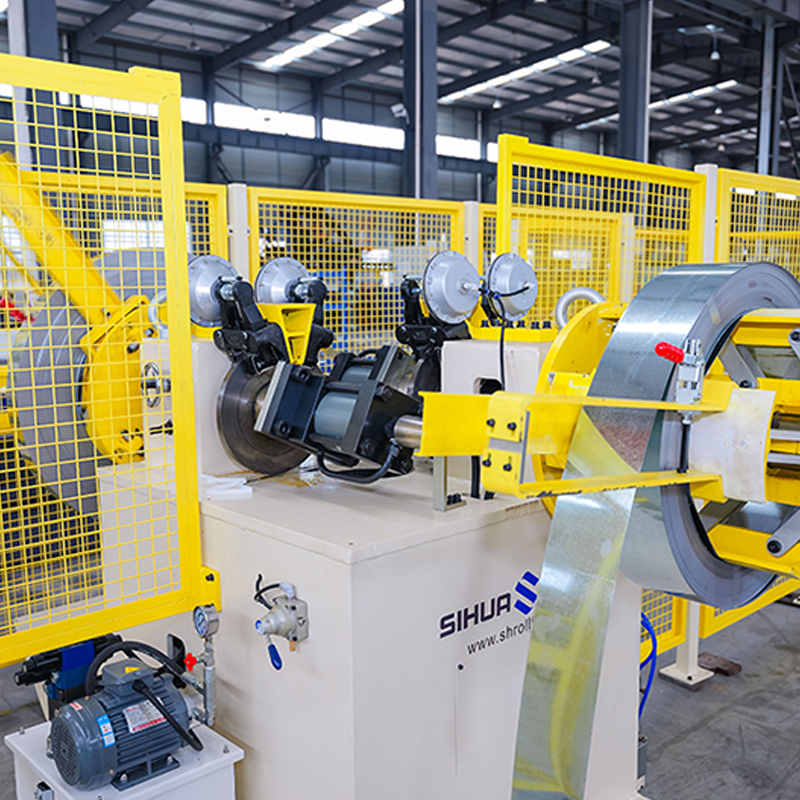
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Công suất laser và chiều ...
Xem chi tiết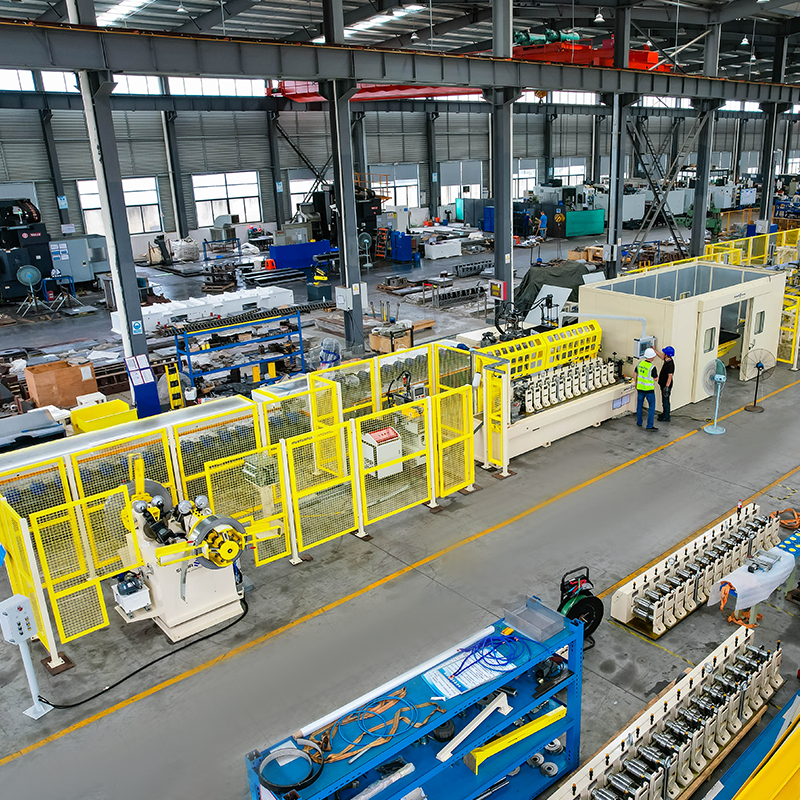
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Máy tạo cuộn cassette tha...
Xem chi tiết
UT FUT UDT trần thanh lưới chữ T bố trí chính và chéo Các cấu hình lưới chữ T trần UT (Chính và chéo) và các cấu hình lưới c...
Xem chi tiếtĐừng ngần ngại liên hệ khi bạn cần chúng tôi!
Thông tin liên hệ
SẢN PHẨM
Di động