Một nhà chế tạo kim loại thực hiện hợp đồng xà gồ thường thực hiện phép toán tương tự: phanh ép cung cấp một bộ phận có nhiều uốn cong cứ sau 30 đến 60 giây, trong khi đơn hàng đầu tiên yêu cầu 8.000 chiều dài giống hệt nhau vào cuối tháng. A tấm kim loại cuộn cũ thay đổi tính toán đó bằng cách tạo hình liên tục từ cuộn dây ở tốc độ 15 đến 50 m mỗi phút, giữ một mặt cắt qua hàng nghìn lần lặp lại. Hướng dẫn này giải thích chức năng của máy, cấu hình nào chạy nhanh nhất và bốn thông số kỹ thuật quyết định liệu một đường dây có tự trả tiền hay không.
Máy tạo hình cuộn kim loại tấm là một máy tạo hình liên tục cung cấp dải cuộn thông qua một chuỗi các khuôn lăn được ghép nối, mỗi trạm thêm một thay đổi góc nhỏ cho đến khi dải thoát ra dưới dạng biên dạng hoàn thiện có mặt cắt ngang không đổi.
Định nghĩa cốt lõi tạo hình cuộn là sự uốn cong dần dần của tấm kim loại thông qua 8 đến 24 trạm lăn phù hợp; bởi vì mỗi chỗ uốn được tạo ra theo từng bước nhỏ, nên quy trình này sẽ tránh được các vấn đề về đánh dấu bề mặt và độ đàn hồi xuất hiện trong công việc phanh ép một lần.
Mỗi dòng chứa năm đơn vị chức năng:
Kết quả thực tế là một dây chuyền sẽ thay thế một máy ép phanh, một máy ép đột dập và hai hoặc ba bộ xử lý vật liệu. Hình dạng hình học, bao gồm số lượng đường uốn cong, độ sâu và chiều rộng mặt bích, quyết định số lượng trạm: cho phép một đến ba trạm trên mỗi đường uốn cong, với hai trạm là con số quy hoạch chung.
Máy cán kim loại tấm chính xác được xác định bởi dòng biên dạng mà nó tạo ra, bởi vì hình học mặt cắt đặt số lượng trạm, chi phí dụng cụ và tốc độ dây chuyền thực tế. Các dòng được lắp đặt thương mại tập hợp thành năm phạm vi được hiển thị bên dưới.
 Máy tạo hình cuộn CUZ Sigma với chức năng thay đổi chiều rộng tự động Máy này tạo thành ba biên dạng CUZ và ba biên dạng CU-sigma trên một dây chuyền, với hệ thống thay đổi chiều rộng tự động và trục 110 mm, phù hợp với việc sản xuất biên dạng hỗn hợp cao. Xem sản phẩm →
 Máy tạo hình cuộn Cassette Strut cho các cấu hình 41-Series Loại băng cassette này xử lý các cấu hình 41×21 đến 41×76 bằng cách dùng chung bộ con lăn 20 trạm và thêm một băng cassette 10 trạm, được thiết kế cho dải SS304 có độ bền cao. Xem sản phẩm →
Tốc độ đường dây điển hình theo họ cấu hình, tính bằng m/phút
Phạm vi bao gồm các kích thước hồ sơ phổ biến về mặt thương mại; cấu hình khổ lớn hoặc rất sâu nằm ở đầu dưới của mỗi dải.
Chọn một cuộn kim loại tấm bằng cách đánh giá bốn yếu tố theo thứ tự: phạm vi vật liệu, hình dạng biên dạng, tốc độ dây chuyền và phương pháp chuyển đổi. Mỗi cái thay đổi giá máy nhiều hơn bất kỳ tính năng tùy chọn nào trên báo giá.
Nếu các cuộn dây đến rộng hơn chiều rộng dải mà cấu hình thực sự cần, hãy đặt một máy rạch hoặc bộ trang trí hạng nặng phía trước cuộn dây. Sự kết hợp đó giúp loại bỏ lãng phí cắt cạnh trên dây chuyền tạo hình và giữ cho máy được nạp với chiều rộng cuộn chính xác. Các nhà cung cấp xây dựng toàn bộ chuỗi trong một hợp đồng sẽ đơn giản hóa trách nhiệm phụ tùng, vận hành và bảo hành.
 Máy rạch để kiểm soát độ rộng cuộn chính xác Đường rạch này cắt các cuộn dây rộng thành các chiều rộng dải chính xác cần thiết cho máy tạo hình cuộn, giảm thiểu lãng phí khi cắt cạnh và đơn giản hóa việc cấp cuộn cuộn trước khi sản xuất. Xem sản phẩm →
Shanghai Sihua Precision Machinery Co., Ltd. là một trong những nhà sản xuất cung cấp dây chuyền từ khâu rạch và tháo cuộn cho đến tạo hình cuộn, đột dập servo và đóng gói tự động; phạm vi đó rất quan trọng khi ngày giao hàng và việc tích hợp đường dây phụ thuộc vào hợp đồng của bạn. Xem lại các dòng máy và thông số kỹ thuật hỗ trợ trước khi so sánh báo giá.
Việc tạo hình cuộn giành được thắng lợi cho các bộ phận có mặt cắt ngang không đổi với khối lượng lớn; nhấn phanh thắng khi chạy ngắn và uốn đa trục phức tạp; Việc dập chỉ thắng lợi khi bộ phận đó đủ nhỏ gọn cho khuôn dập lũy tiến và khối lượng phù hợp với chi phí gia công.
| phương pháp | Hình dạng điển hình | Sản lượng thực tế | Đầu tư dụng cụ | Thời gian chuyển đổi |
| Tấm kim loại cuộn cũ | Mặt cắt dài, không đổi | 15-50 m/phút | Trung bình đến cao | 15-90 phút |
| Nhấn phanh | Dấu ngoặc ngắn, phần có âm lượng thấp | 1-4 phần/phút cho phần 3 uốn | Thấp | 5-20 phút |
| Máy dập | Các bộ phận nhỏ gọn có lỗ hình thành | 10-25 chi tiết/phút trong khuôn lũy tiến | Cao nhất | 2-8 giờ |
Đặt thanh profile vào máy cán khi mặt cắt ngang giữ nguyên và khối lượng dự kiến ở mức trên khoảng 5.000 đến 15.000 m mỗi tháng, tùy thuộc vào tỷ lệ lao động địa phương. Kết quả thực địa từ các dây chuyền lắp đặt xác nhận thời gian hoàn vốn từ 12 đến 18 tháng khi vận hành hai ca với hiệu suất sử dụng 50%; đọc nghiên cứu trường hợp dự án để biết những con số đã được xác minh trước khi lập ngân sách.
Đây là những câu hỏi mà các nhà quản lý nhà máy thường hỏi nhất trước khi ký hợp đồng mua dây chuyền tạo hình cuộn.
Hầu hết các máy tạo hình đơn mục đích đều xử lý từ 0,3 đến 3,0 mm. Kết cấu xà gồ và hệ thống giá đỡ có trục lớn hơn và bộ truyền động mô-men xoắn cao hơn đạt 4,0 đến 6,0 mm, nhưng chi phí dụng cụ tăng mạnh trên 3 mm vì đường kính cuộn và công suất truyền động đều tăng.
Cho phép một đến ba trạm trên mỗi đường uốn cong. Một kênh mũ đơn giản cần sáu đến tám; một xà gồ Sigma sâu có thể cần từ 14 đến 20. Nhiều trạm hơn thắt chặt dung sai nhưng kéo dài máy và tăng ngân sách dụng cụ.
Có, thông qua ba tuyến: thay đổi cuộn thủ công với thiết lập 60 đến 120 phút, thay đổi nhanh băng cassette với thiết lập 15 đến 30 phút hoặc điều chỉnh chiều rộng và chiều cao tự động, thường thấy trên các dòng đinh vách thạch cao nơi kích thước thay đổi liên tục nhưng hình dạng thì không.
So sánh chi phí được nạp đầy đủ của quy trình hiện tại, bao gồm nhân công của người vận hành, thiết lập, phế liệu và làm lại, với dây chuyền cấp cuộn chạy ở mức sử dụng dự kiến. Một công ty cỡ trung trước đây làm việc hai ca với mức sử dụng 50% thường thu hồi vốn trong vòng 12 đến 18 tháng đối với một bộ phận có mặt cắt ngang không đổi.
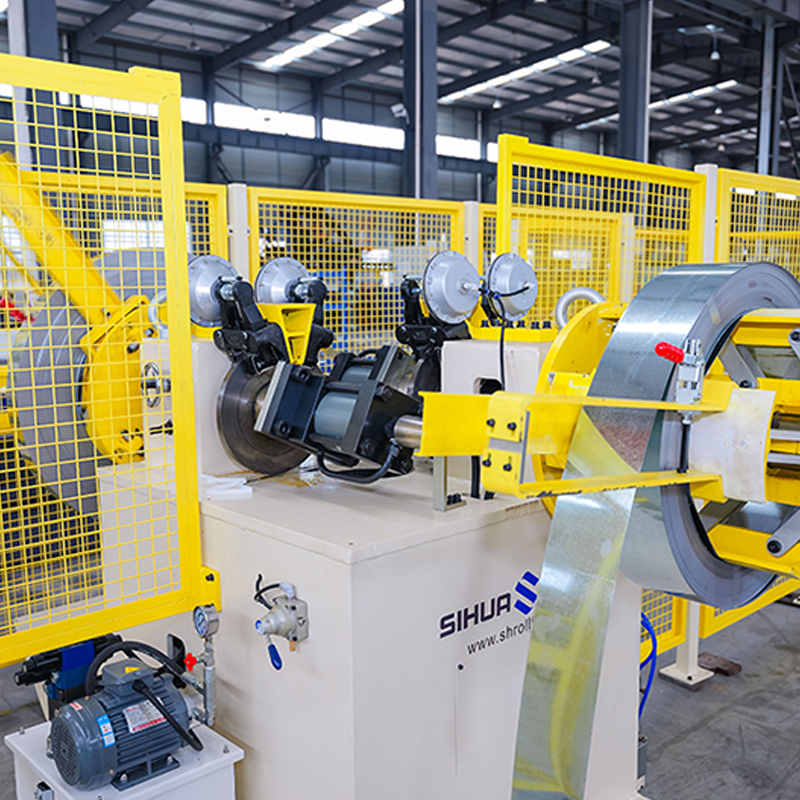
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Công suất laser và chiều ...
Xem chi tiết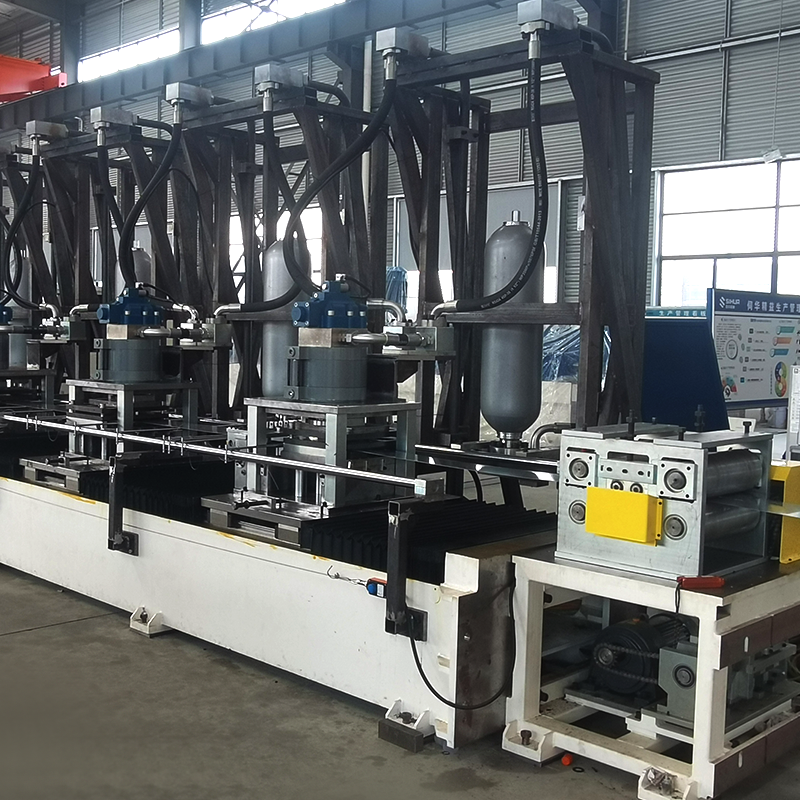
Máy tạo hình cuộn khung PV năng lượng mặt trời servo 8 trục, điều chỉnh vị trí đột dập linh hoạt. Máy tháo cuộn vật liệu với...
Xem chi tiết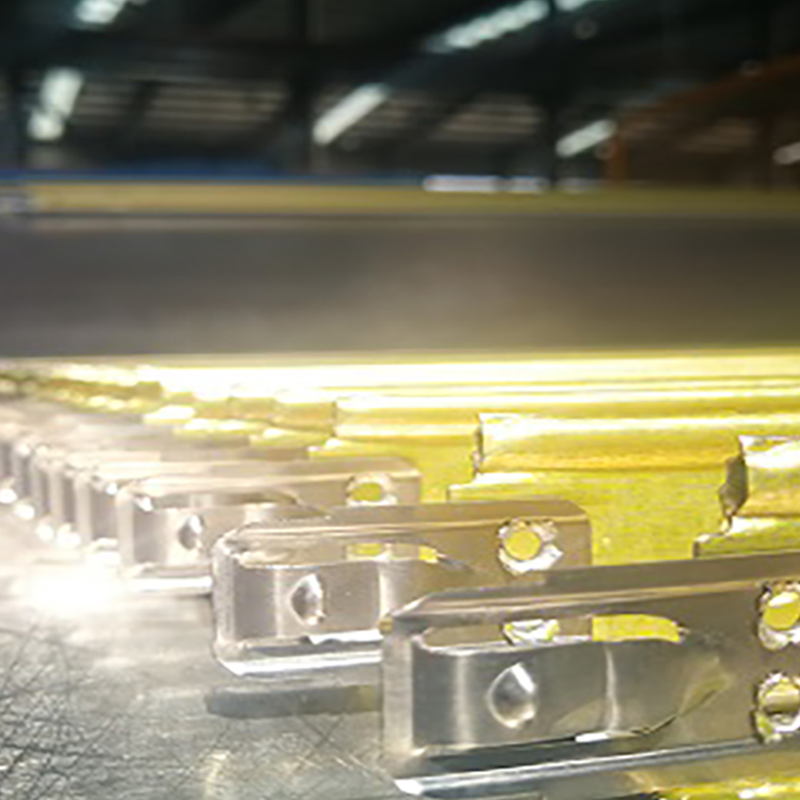
3. Máy tạo hình cuộn thanh chữ T chéo móc hợp kim là một thiết bị chuyên dụng được thiết kế để sản xuất các thanh thép hình chữ T có móc hợp kim tích hợp. ...
Xem chi tiết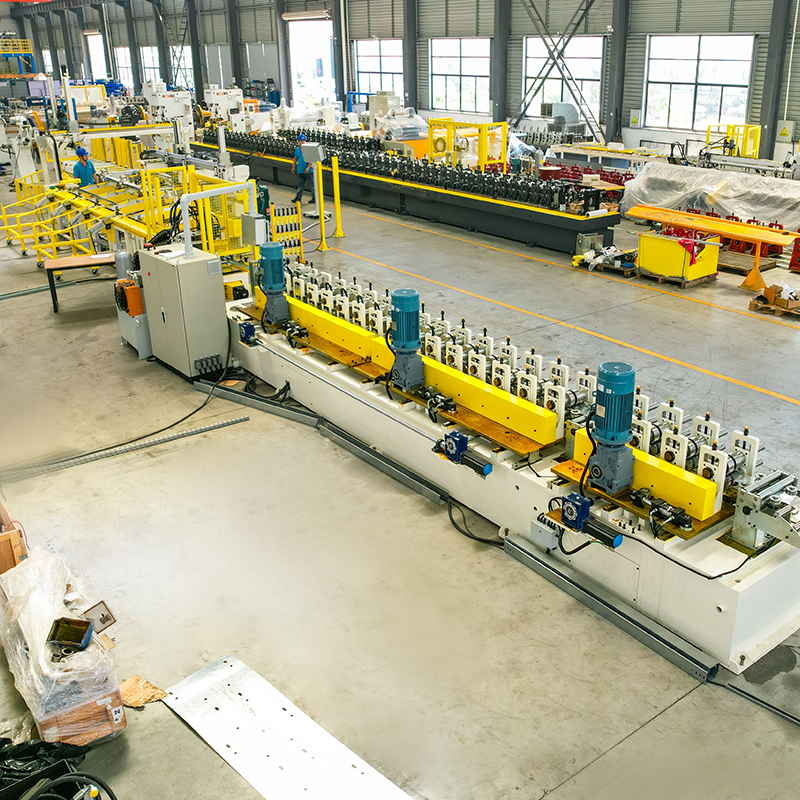
Máy tạo hình cuộn thay đổi chiều rộng tự động CU, truyền động xích, đóng gói tự động. Bộ giảm tốc thủy lực hai đầu tiết kiệm...
Xem chi tiết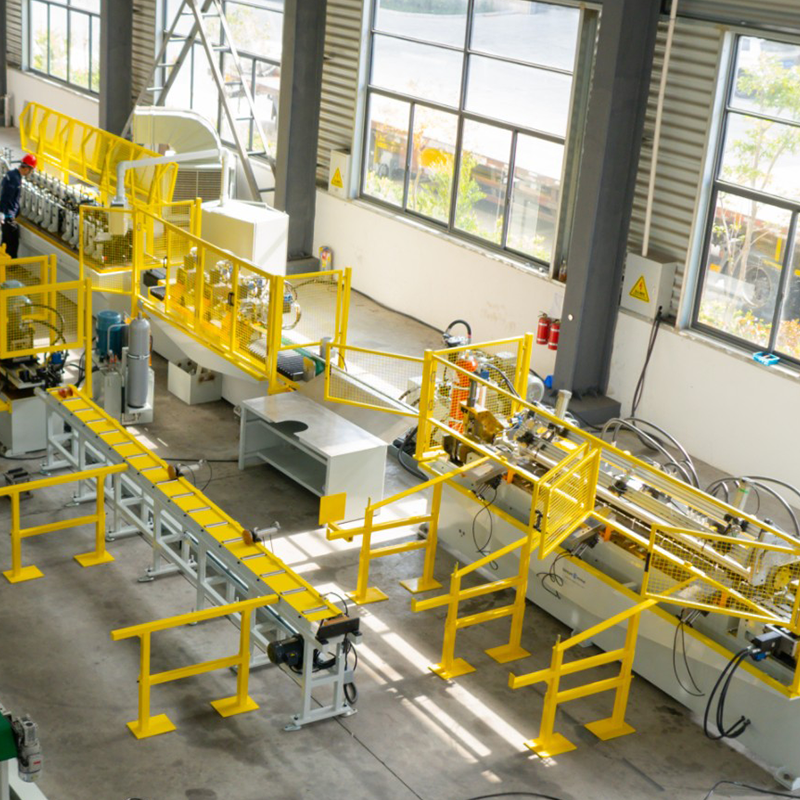
Bộ tháo cuộn co giãn/thu gọn thủy lực bằng thép sơn sẵn hai đầu, Bộ tháo cuộn co giãn/thu gọn bằng thép mạ kẽm hai đầu, giá đỡ lưu trữ bằng thép sơn sẵn, dây đai giảm...
Xem chi tiết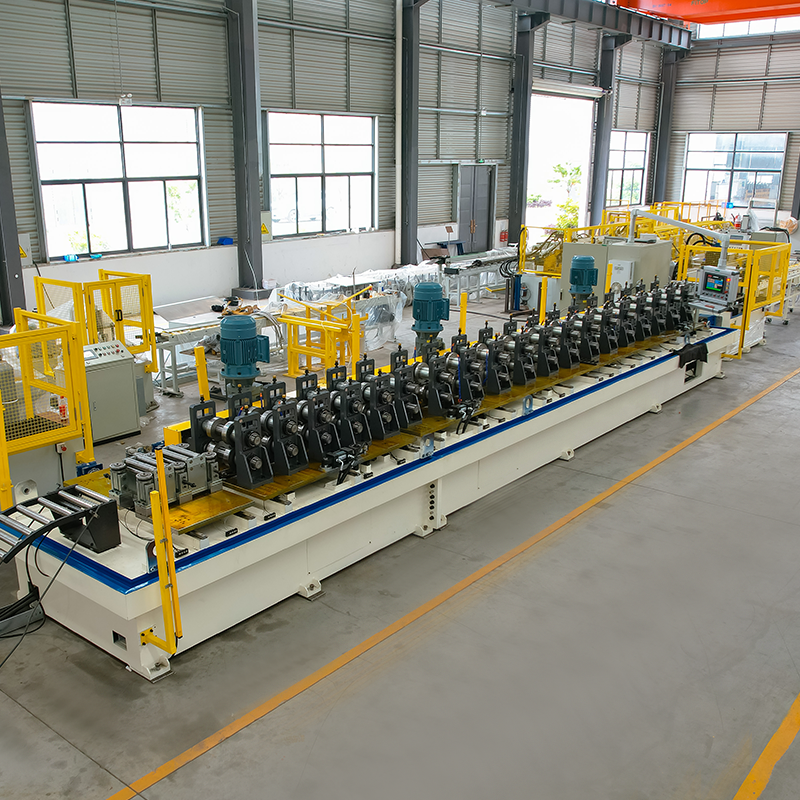
Máy tạo hình cuộn chiều rộng tự động thay đổi khung năng lượng mặt trời Máy tháo cuộn vật liệu với bệ lưu trữ và cánh tay ro...
Xem chi tiếtĐừng ngần ngại liên hệ khi bạn cần chúng tôi!
Thông tin liên hệ
SẢN PHẨM
Di động