Những người quản lý dây chuyền chuyển hoạt động sản xuất từ thép cuộn sang nhôm định hình hiếm khi được giữ lại bảng thiết lập của họ. Nhà sản xuất tạo hình 1,5 mm 5052-H32 cho giá đỡ lắp đặt năng lượng mặt trời có thể nhìn thấy sóng cạnh cứ sau 40 mét hoặc xem lò xo chân định hình mở 4 độ khi nó rời khỏi trạm cuối cùng. Máy đo dải giống hệt nhau, các cuộn sạch sẽ và tốc độ dây chuyền không bao giờ thay đổi. Điều thay đổi là vật liệu: nhôm cứng lại nhanh hơn thép, tích trữ nhiều năng lượng đàn hồi hơn so với cường độ chảy của nó và dẫn nhiệt với tốc độ gần gấp ba lần thép.
Nhôm định hình cuộn là sự uốn cong liên tục của cuộn nhôm thông qua một chuỗi các trạm cuộn có đường viền để tạo ra mặt cắt ngang không đổi. Nguyên tắc tạo hình phù hợp với thép, nhưng những khác biệt ở trên sẽ thay đổi mọi quyết định sau này: lựa chọn hợp kim, độ hoàn thiện dụng cụ, bôi trơn, tốc độ dây chuyền và dung sai mà bạn có thể báo giá một cách trung thực.
Các hợp kim chiếm ưu thế trong việc tạo thành cuộn nhôm là các dòng 1xxx, 3xxx và 5xxx, và hợp kim 6xxx chỉ nên được tạo thành ở nhiệt độ mềm; Tính khí càng cứng thì biên dạng càng dễ bị nứt ở đường uốn.
Dòng 1xxx, về cơ bản là nhôm nguyên chất, cho khả năng định hình tốt nhất nhưng độ bền rất thấp nên phù hợp với các chi tiết trang trí, đèn chớp và miếng đệm. Dòng 3xxx bổ sung mangan và 3003 là mặc định cho các cấu hình mái, máng xối và khung năng lượng mặt trời vì nó cân bằng độ giãn dài, khả năng chống ăn mòn và chi phí. Sê-ri 5xxx bổ sung magiê: 5052 và 5056 mang lại cường độ năng suất gần gấp đôi so với 3003-H14 và trở thành tiêu chuẩn cho các cấu hình hàng hải, vận tải và bể chứa. Dòng 6xxx có khả năng xử lý nhiệt; 6061-T4 có thể được tạo hình với bán kính lớn, nhưng 6061-T6 thường bị nứt và không bao giờ được chỉ định để uốn nguội.
| Hợp kim và tính khí | Sức mạnh năng suất | Độ giãn dài | Tối thiểu. bán kính uốn cong | Hồ sơ điển hình |
| 1100-O | 35 MPa | 35% | 0,5 tấn | Cắt, nhấp nháy, trang trí |
| 3003-O | 45 MPa | 25% | 1,0 tấn | Tấm lợp, máng xối |
| 3003-H14 | 145 MPa | 12% | 1,5 tấn | Khung năng lượng mặt trời, phần chung |
| 5052-H32 | 195 MPa | 12% | 2,0 tấn | Hàng hải, vận tải, xe tăng |
| 6061-T4 | 145 MPa | 22% | 2,5 tấn | Phần kết cấu |
Lò xo nhôm có độ đàn hồi gấp đôi so với thép nhẹ có độ cứng bằng nhau và nó cứng lại nhanh đến mức dải đi vào trạm thứ năm về mặt cơ học là một vật liệu khác với dải đi vào trạm đầu tiên.
Mỗi trạm tạo hình sẽ nâng cường độ chảy cục bộ, làm tăng lực uốn cho trạm tiếp theo. Hiệu ứng tích lũy hiển thị dưới dạng sóng cạnh mở rộng, hình dạng cong hoặc góc chân trôi qua đường chạy cuộn dây. Nhôm dẫn nhiệt ma sát đi nhanh chóng, vì vậy triệu chứng dễ thấy của việc lắp đặt không tốt là bụi nhôm mịn hoặc bám trên bề mặt cuộn chứ không phải dải nóng.
Dụng cụ cuộn bằng nhôm phải được đánh bóng để có độ hoàn thiện bề mặt từ 0,2 đến 0,4 micromet Ra, được gia công từ thép công cụ D2 hoặc DC53 và thường chạy ở tốc độ 15 đến 30 mét mỗi phút.
Xu hướng của nhôm bám vào thép công cụ làm cho việc hoàn thiện bề mặt và bôi trơn trở nên quan trọng hơn so với việc tạo hình cuộn thép. Những điều chỉnh này ngăn ngừa các lỗi phổ biến nhất:
Bán kính uốn cong tối thiểu là cách nhanh nhất để so sánh nhiệt độ nhôm khi tạo hình cuộn. Giá trị này được biểu thị bằng bội số của độ dày vật liệu và vượt quá giá trị này sẽ tạo ra vết nứt trên bề mặt uốn cong bên ngoài.
Thực hành điển hình cho các uốn cong 90 độ với trục uốn vuông góc với hướng lăn:
Giá trị cho các góc uốn 90 độ, vuông góc với hướng lăn. Uốn song song với hướng lăn có thể tăng bán kính tối thiểu lên tới 50%.
Thép nhẹ
Hợp kim nhôm
Dây chuyền tạo hình cuộn nhôm được điều chỉnh phù hợp có dung sai chiều rộng hình thành là cộng hoặc trừ 0,2 mm và dung sai chiều dài chân là cộng hoặc trừ 0,3 mm, miễn là chiều rộng và độ dày của dải đầu vào vẫn đảm bảo thông số kỹ thuật.
Các hư hỏng về chất lượng phổ biến nhất trên các cấu hình nhôm là sóng cạnh, cung dọc và các vết xước nhỏ trên bề mặt có thể nhìn thấy được. Sóng biên thường xuất phát từ chiều rộng dải không đều hoặc bộ cuộn bị mòn; nơ xuất phát từ độ dày dải không nhất quán; vết xước xuất phát từ khuyết tật bề mặt cuộn, bụi bẩn hoặc bôi trơn không đủ. Cả ba đều trở nên rõ ràng hơn sau khi anot hóa hoặc phủ PVDF, vì vậy các yêu cầu về bề mặt phải được nêu ở giai đoạn trích dẫn, không được phát hiện sau khi chạy cuộn dây đầu tiên.
Sản xuất tạo hình cuộn nhôm chia thành bốn nhóm ứng dụng: lắp đặt năng lượng mặt trời, hỗ trợ điện, kiến trúc và vận chuyển, đồng thời cấu hình máy giữa các nhóm này khác nhau nhiều hơn so với các lựa chọn hợp kim.
Cấu hình lắp đặt năng lượng mặt trời thường được tạo thành từ 3003-H14 hoặc 5052 với độ dày 1,5 đến 2,5 mm, với các lỗ được đục lỗ trước phải có dung sai dọc cộng hoặc trừ 0,5 mm. Dung sai đó gần như không thể duy trì bằng một bước đột riêng biệt, đó là lý do tại sao trạm đột servo nội tuyến được tích hợp trong cùng một dây chuyền.
 Máy tạo hình khung cuộn PV năng lượng mặt trời 8 trục Dây chuyền này tích hợp đột servo với tạo hình cuộn để duy trì dung sai lỗ chặt trên biên dạng lắp đặt năng lượng mặt trời, giải quyết thách thức về độ chính xác theo chiều dọc ±0,5 mm đã đề cập trước đó. Xem sản phẩm →
Các cấu hình hỗ trợ điện như khay cáp nhôm và kênh thanh chống được hình thành từ dải mỏng hơn, thường là 0,8 đến 1,5 mm và cùng một máy thường chạy nhiều chiều rộng cấu hình trong một ca. Dụng cụ băng cassette thay đổi nhanh giúp duy trì thời gian thay đổi dưới 30 phút.
 Máy tạo hình cuộn khay cáp có thể điều chỉnh chiều rộng Được thiết kế để chuyển đổi nhanh chóng giữa nhiều chiều rộng khay cáp, chiếc máy này phù hợp với các cấu hình hỗ trợ điện dải mỏng và duy trì việc hoán đổi dụng cụ trong thời gian dưới 30 phút. Xem sản phẩm →
Hồ sơ kiến trúc bao gồm khung mô-đun PV và khung cửa sổ, trong đó chất lượng uốn cong xác định xem các góc khung có đóng trong phạm vi 0,5 mm hay không. Những dây chuyền này chạy chậm hơn và yêu cầu độ hoàn thiện cuộn cao nhất trong cửa hàng.
 Máy tạo hình khung cửa sổ và khung PV Máy này cung cấp khả năng uốn chính xác cho các cấu hình kiến trúc như khung mô-đun quang điện và khung cửa sổ, giúp đạt được các góc đóng trong phạm vi 0,5 mm như mô tả trong văn bản. Xem sản phẩm →
Trước khi đặt mua một dây chuyền, hãy so sánh các nghiên cứu điển hình về ứng dụng và yêu cầu chạy thử với cuộn dây của riêng bạn. các thư viện trường hợp khách hàng cho thấy cách xử lý các cấu hình tương tự trên dây chuyền sản xuất và Shanghai Sihua Precision Machinery Co., Ltd. hỗ trợ chạy thử trên các máy tạo hình cuộn nhôm của mình.
Không. Ở trạng thái T6, 6061 có độ giãn dài dưới 10 phần trăm và cường độ năng suất cao, do đó bán kính bên ngoài bị nứt trên các khúc cua hình cuộn điển hình. Thay vào đó, hãy sử dụng 6061-T4, 5052-H32 hoặc 3003-H14. Nếu 6061-T6 là yêu cầu thiết kế, hãy tạo dạng cuộn ở dạng T4 và lão hóa biên dạng đã hoàn thiện.
Đối với cấu hình chung, 3003-H14 là mặc định an toàn nhất. Đối với cấu trúc kết cấu, hàng hải hoặc vận tải, 5052-H32 hoặc 5056 cho cường độ cao hơn với khả năng định dạng chấp nhận được. Đối với các biên dạng trang trí thuần túy, 1100-O hoặc 3003-O loại bỏ hoàn toàn nguy cơ nứt.
Uốn cong các trạm cuối cùng từ 1 đến 3 độ, thêm một trạm định cỡ áp dụng góc tạo hình bằng 0, tăng độ căng dải giữa các trạm hoặc vận hành dụng cụ hiệu chỉnh lò xo. Đo độ đàn hồi trên bộ phận hiệu chuẩn trước khi sản xuất.
Loại thép công cụ có thể giống nhau, D2 hoặc DC53, nhưng lớp hoàn thiện cuộn phải mịn hơn, khe hở hẹp hơn một chút và khả năng bôi trơn nhẹ hơn. Những khác biệt này là bắt buộc, không phải là tùy chọn đối với nhôm.
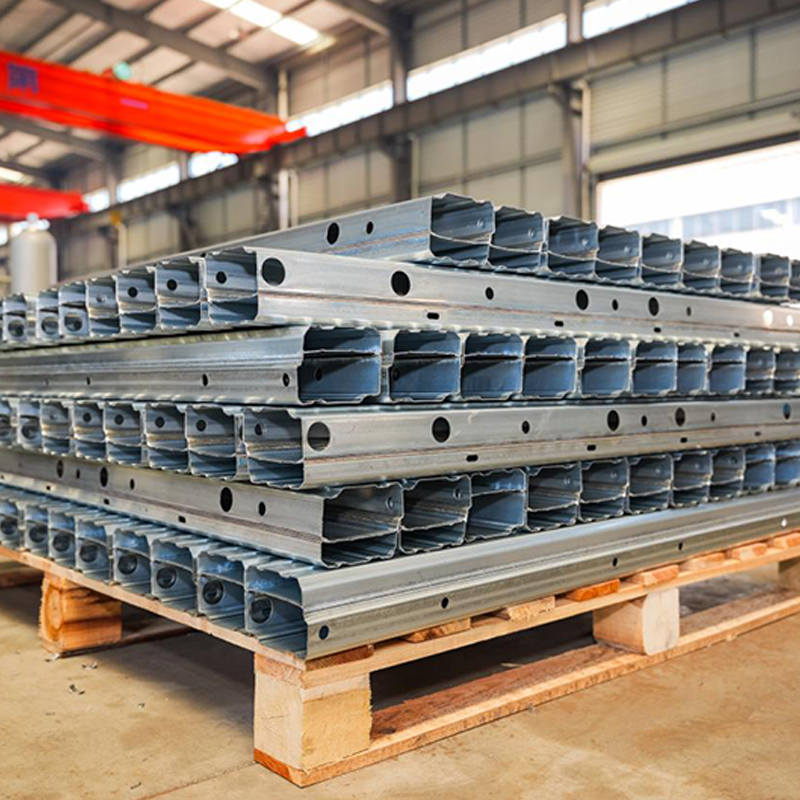
Dây chuyền sản xuất dầm gia cố khung gầm ô tô cấu hình B bao gồm một số quy trình chính để đảm bảo Độ bền, độ chính xác và độ bền cao cho các ứng dụng trên xe....
Xem chi tiết
3. Máy tạo hình cuộn thanh chữ T chéo móc hợp kim là một thiết bị chuyên dụng được thiết kế để sản xuất các thanh thép hình chữ T có móc hợp kim tích hợp. ...
Xem chi tiết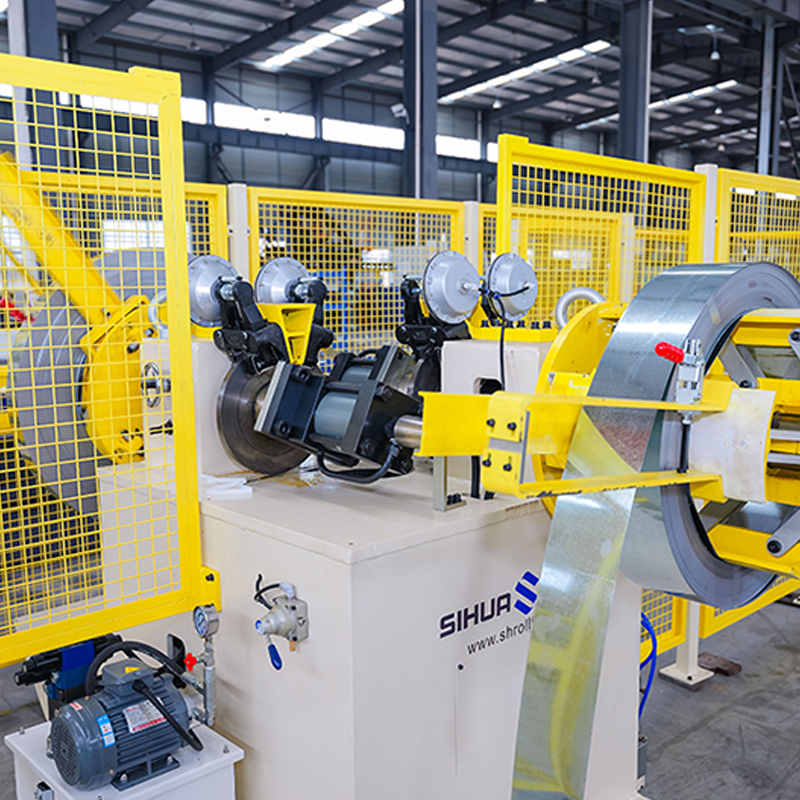
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Công suất laser và chiều ...
Xem chi tiết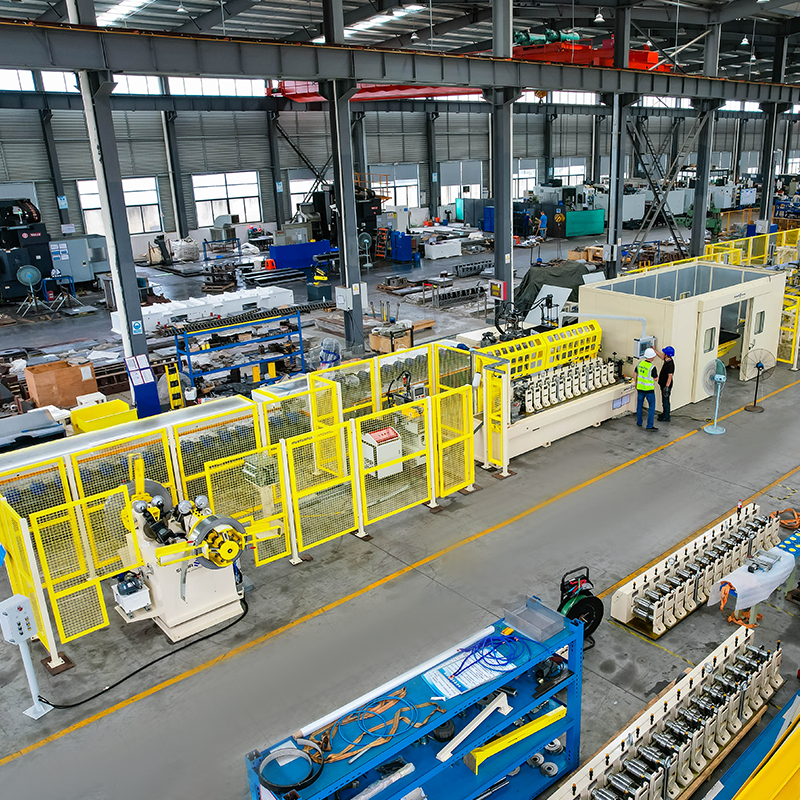
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Máy tạo cuộn cassette tha...
Xem chi tiết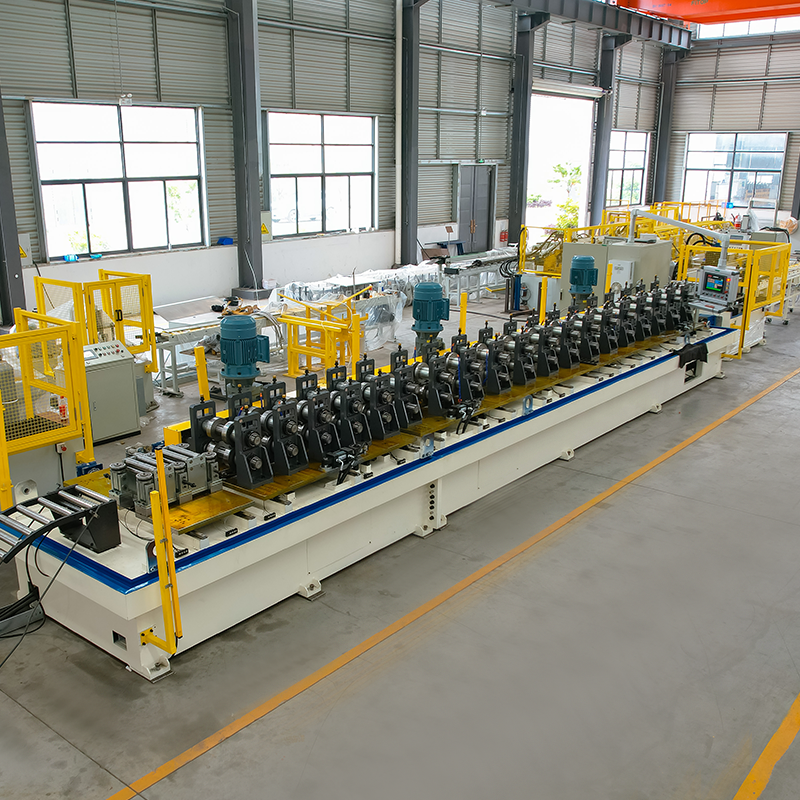
Máy tạo hình cuộn chiều rộng tự động thay đổi khung năng lượng mặt trời Máy tháo cuộn vật liệu với bệ lưu trữ và cánh tay ro...
Xem chi tiết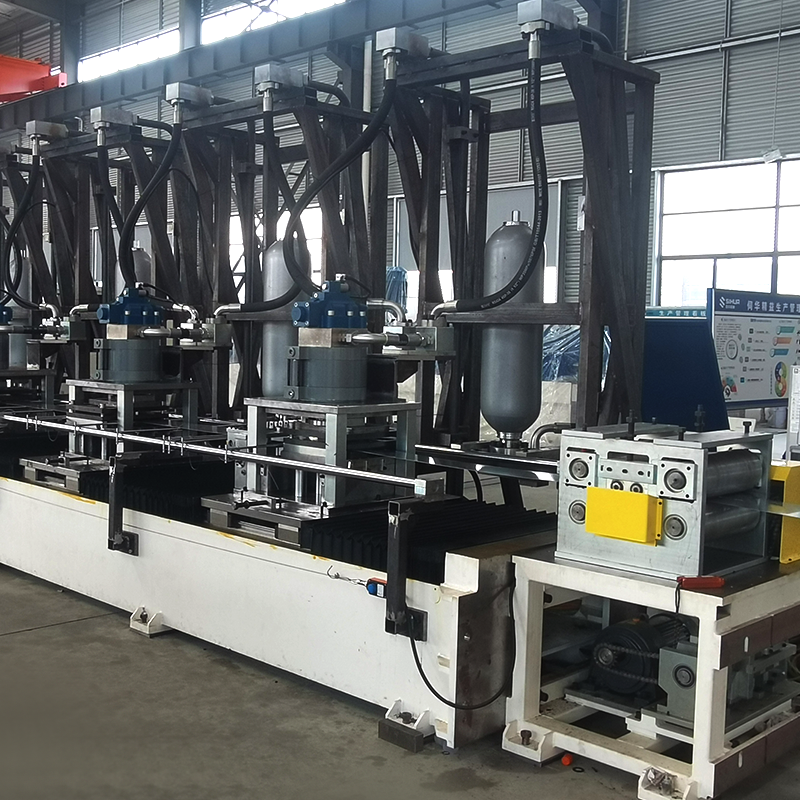
Máy tạo hình cuộn khung PV năng lượng mặt trời servo 8 trục, điều chỉnh vị trí đột dập linh hoạt. Máy tháo cuộn vật liệu với...
Xem chi tiếtĐừng ngần ngại liên hệ khi bạn cần chúng tôi!
Thông tin liên hệ
SẢN PHẨM
Di động