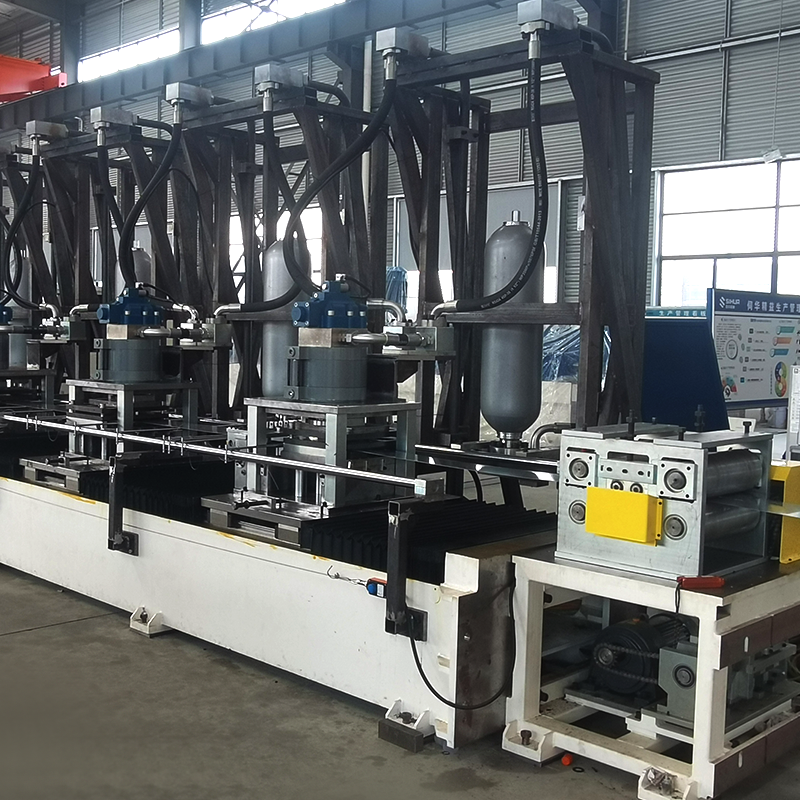
Các nhà chế tạo thép đấu thầu một dự án mái liên tục thường đưa ra kết luận tương tự khi họ xem xét bản vẽ: xà gồ mái có hình chữ Z, xưởng của họ được thiết lập cho các kênh C và khoảng cách rộng hơn so với vẻ ngoài của nó. Máy tạo hình cuộn xà gồ z là dây chuyền tạo hình nguội liên tục tạo ra các biên dạng Z từ dải thép mạ kẽm nhúng nóng trong một lần duy nhất, bao gồm cả đột và cắt.
Mặt bích lệch của mặt cắt Z cho phép xà gồ lồng vào nhau thành bó và chồng lên nhau tại các mối nối, nhưng độ lệch đó cũng buộc dụng cụ cuộn, đột lỗ và định thời cắt phải được thiết kế khác với dây xà gồ C. Máy sai thường xuất hiện ở dạng lệch góc mặt bích, lỗ nối không thẳng hàng hoặc tốc độ đường truyền không thể đáp ứng được công suất đột của bạn.
Định nghĩa ngắn gọn: Máy tạo hình cuộn xà gồ z là một hệ thống tạo hình nguội liên tục uốn dải thép thành tiết diện Z không đối xứng và tích hợp đột, cắt và xếp chồng tùy chọn trong cùng một quy trình sản xuất.
Máy tạo cuộn xà gồ az phải giữ độ lệch mặt bích và góc mặt bích trong giới hạn cho phép xà gồ hoàn thiện lồng chặt và mối nối có thể dự đoán được: độ lệch trong phạm vi 1,0 mm và độ vuông góc của mặt bích trong vòng 1 độ trên toàn bộ chiều dài.
Độ lệch giữa hai mặt bích là kích thước xác định của tiết diện Z. Trong quá trình tạo hình, dải uốn cong theo hai hướng ở các khoảng cách khác nhau so với trục trung hòa. Nếu hoa cuộn không cân bằng lò xo, biên dạng sẽ bị xoắn và các đầu bích sẽ mở hoặc đóng. Điều đó tạo ra một khoảng trống có thể nhìn thấy giữa các xà gồ lồng vào nhau và làm cho bó xà gồ không ổn định trên xe tải.
Lồng nhau là lý do kinh tế chính để chọn xà gồ Z ngay từ đầu.
Một bó xà gồ Z đóng gói sử dụng không gian sàn xe tải ít hơn khoảng 25 đến 35 phần trăm so với cùng số lượng xà gồ C có cùng chiều cao tiết diện. Việc tiết kiệm đó sẽ biến mất khi độ xoắn và độ đàn hồi không được kiểm soát trên dây chuyền tạo hình.
Công suất thực tế của dây xà gồ Z phụ thuộc vào độ dày dải, chiều cao bản bụng và thời gian chu kỳ đột chứ không chỉ phụ thuộc vào công suất động cơ. Khi chiều rộng cuộn được cố định, ba giá trị đó sẽ quyết định số lượng giá đỡ cuộn, tốc độ tạo hình và cấu hình đột dập.
Phạm vi thông số kỹ thuật điển hình cần thu thập trước khi bạn so sánh báo giá:
Đối với các cửa hàng cần cấu hình C, U, Z và Sigma trên một dây chuyền, công cụ điều chỉnh bằng cassette và servo có thể bao gồm nhiều dòng cấu hình mà không làm mất tính linh hoạt khi chạy các lô nhỏ.
 Máy tạo hình cuộn đa biên dạng cho các phần C, U, Z và Sigma Máy này kết hợp công cụ điều chỉnh bằng cassette và servo để chạy nhiều dòng biên dạng trên một dây chuyền, bao gồm C, U, Z và Sigma. Nó phù hợp với các cửa hàng cần sự linh hoạt cho lô nhỏ trong khi vẫn duy trì sản lượng cao, như đã lưu ý trong bối cảnh sản xuất xà gồ. Xem sản phẩm →
Hãy xem xét một xà gồ bản bụng 250 mm bằng vật liệu 2,0 mm với tốc độ 15 m/phút. Sáu giờ chạy ròng mang lại chiều dài xà gồ khoảng 5.400 mét mỗi ca, trước khi cho phép thời gian không tải, thay đổi cuộn dây và thiết lập. Chiều dài cắt, số lỗ và tốc độ bó có thể giảm con số đó từ 10 đến 20 phần trăm.
| tham số | Phạm vi điển hình | Tác động sản xuất |
| Độ dày dải | 1,5-3,0 mm, Q235B / Q355B | Dải dày hơn cần nhiều đường chuyền hơn và tốc độ thấp hơn |
| Chiều cao web | 100-350 mm | Phạm vi bao phủ của giá đỡ có thể điều chỉnh; dụng cụ cố định giữ bù chặt hơn |
| Chiều rộng mặt bích | 40-70 mm | Đặt chiều rộng cuộn dây và ảnh hưởng đến chi phí rạch |
| Tốc độ hình thành | 8-18 m/phút | Thời gian chu kỳ đột dập thường là giới hạn |
| Dung sai chiều dài | /-1,0-2,0 mm | Ảnh hưởng đến tốc độ lắp dựng tại các mối nối chồng lên nhau |
| Dung sai khoảng cách lỗ | /-0,5 mm với cú đấm servo | Ngăn chặn việc làm lại các lỗ khoan trên trang web |
Thời gian chuyển đổi là sự khác biệt lớn nhất về chi phí vận hành giữa các máy xà gồ Z và nó tách biệt một dây chuyền chạy một biên dạng cả năm với một dây chuyền xử lý các lô nhỏ hàng ngày.
Tùy chọn cổ điển là các cuộn được điều chỉnh bằng miếng chêm, trong đó người vận hành thêm hoặc loại bỏ các miếng đệm để đặt lại giá đỡ cho chiều cao web mới. Giải pháp có thể điều chỉnh bằng servo thay đổi chiều rộng khung và chiều cao biên dạng bằng động cơ, giữ nguyên các hộp mực cuộn ở đúng vị trí. Hệ thống khay thay đổi nhanh sẽ loại bỏ một khay dụng cụ hoàn chỉnh và lắp một khay khác trong vài phút.
| Cấu hình | Thời gian chuyển đổi | Phù hợp nhất |
| Shim-điều chỉnh | 30-60 phút | Một hoặc hai cấu hình ổn định, hoạt động lâu dài |
| Điều chỉnh servo | 5-10 phút | Ba đến tám chiều cao web |
| Cassette thay đổi nhanh | 2-5 phút | Thay đổi hồ sơ hàng ngày và lịch trình JIT |
Nguyên tắc chung từ dây chuyền sản xuất: nếu một chiều cao web chạy hơn 500 tấn mỗi tháng, thì máy Z cuộn cố định chuyên dụng sẽ đánh bại dây chuyền phổ thông về độ ổn định. Dưới mức khối lượng đó, khả năng điều chỉnh sẽ rút ngắn thời gian hoàn vốn.
Đột là nút thắt cổ chai đầu tiên cần tính toán, bởi vì xà gồ Z ghép có thể mang từ sáu đến mười hai lỗ và thời gian chu kỳ đột sẽ ấn định mức trần cho tốc độ đường dây.
Các cuộn dây được đục lỗ trước trông tiện lợi nhưng kiểu lỗ thay đổi giữa các dự án. Đột servo trực tuyến ghi lại mọi lỗ so với vị trí cắt bằng bộ mã hóa vòng kín, giúp giữ khoảng cách giữa các lỗ trong /-0,5 mm ngay cả khi độ dày dải thay đổi. Nếu lịch trình xử lý cuộn dây của bạn bao gồm đục lỗ khung năng lượng mặt trời hoặc khay cáp cũng như xà gồ, thì đầu đột sẽ trở thành quyết định linh hoạt thay vì giá đỡ định hình.
 Máy tạo hình cuộn servo 8 trục cho giá đỡ pin mặt trời Được trang bị hệ thống đột servo 8 trục, dòng này tự động điều chỉnh vị trí đột và chiều rộng/chiều cao của biên dạng cho các biên dạng khung năng lượng mặt trời. Nó cung cấp khả năng đăng ký bộ mã hóa vòng kín để có khoảng cách lỗ chính xác, lý tưởng khi các mẫu đục lỗ khác nhau giữa các dự án. Xem sản phẩm →
Để cắt đứt, máy cắt bay servo giữ dung sai chiều dài ở /-1,0 mm bằng cách đồng bộ hóa lực cắt với đường truyền. Bộ phận cắt thủy lực rẻ hơn nhưng thường tiếp đất ở mức /-3 đến 5 mm và tạo ra gờ làm chậm quá trình lắp ráp tại công trường. So sánh bố trí ổ đĩa và điều khiển hoàn chỉnh với hướng dẫn lựa chọn máy tạo hình hồ sơ trước khi bạn đưa vào danh sách rút gọn các nhà cung cấp.
Sau khi cắt, xà gồ di chuyển đến bàn ngoài để đếm và bó lại. Một trạm đóng đai tự động thay thế hai công nhân thủ công mỗi ca và giữ độ căng bó ổn định, giúp bảo vệ hình dạng lồng nhau trong cùng một chuyến vận chuyển bằng xe tải khiến cho biên dạng Z trở nên hấp dẫn.
 Máy đóng gói và đóng đai hồ sơ tự động cho bó kim loại Hệ thống đóng gói này tự động hóa việc lật nút, đóng gói bó nhỏ và xếp chồng bó lớn bằng các dải đỡ bằng gỗ. Nó thay thế công nhân bó bó thủ công và đảm bảo độ căng bó ổn định, bảo vệ biên dạng xà gồ trong quá trình vận chuyển và cải thiện khả năng xử lý ở hạ lưu. Xem sản phẩm →
Yêu cầu nhà cung cấp mô phỏng thời điểm đột cho xà gồ dài nhất của bạn. Chương trình điều khiển phải tính đến khả năng tăng tốc, giảm tốc và định vị vết cắt, không chỉ tốc độ trung bình của đường chuyền.
Cách nhanh nhất để so sánh các nhà cung cấp máy xà gồ Z là yêu cầu ba tài liệu trước khi báo giá thương mại: bản vẽ hoa cuộn, bố cục khuôn đột và mẫu thử được tạo thành từ dải thép của riêng bạn.
Sử dụng thứ tự sau đây khi bạn đánh giá các ưu đãi về thiết bị.
Trước khi bạn cam kết, hãy xem lại các tài liệu tham khảo đã cài đặt. Kho lưu trữ trường hợp dự án của Sihua bao gồm các dây chuyền tạo hình xà gồ và giá đỡ hoàn chỉnh được cung cấp cho các nhà chế tạo tòa nhà kim loại, với cùng kiến trúc đột dập và cắt bay phụ được mô tả ở trên.
Dưới đây là các câu trả lời ngắn gọn cho bốn câu hỏi chi phối việc mua máy xà gồ Z.
Đúng. Các dây chuyền nhiều biên dạng với chân đế có thể điều chỉnh bằng servo hoặc băng cassette thay đổi nhanh chuyển đổi giữa các phần C, U, Z và Sigma. Sự đánh đổi là độ ổn định dung sai thấp hơn một chút so với dòng Z chuyên dụng không bao giờ thay đổi dụng cụ.
Các dây chuyền tiêu chuẩn xử lý dải thép mạ kẽm nhúng nóng 1,5 đến 3,0 mm ở cấp Q235B hoặc Q355B. Độ dày trên phụ thuộc vào chiều rộng mặt bích và số lần tạo hình. Quá ít đường chuyền sẽ gây ra hiện tượng đàn hồi ở đầu mặt bích và làm cho các khoảng trống lồng vào nhau không ổn định.
Với vật liệu 2,0 mm ở tốc độ 15 m/phút và thời gian chạy ròng là 6 giờ, một ca 8 giờ sẽ tạo ra xà gồ dài khoảng 5.400 mét. Chiều dài cắt, số lỗ và tốc độ xếp chồng có thể làm giảm con số đó, vì vậy hãy xác minh thời gian chu kỳ đột bằng hỗn hợp sản phẩm của riêng bạn.
Dung sai chiều dài xà gồ kiểm soát tốc độ lắp dựng tại các mối nối chồng lên nhau. Máy cắt bay servo có phép đo chiều dài vòng kín giữ /-1,0 đến 2,0 mm; lực cắt thủy lực thường tiếp đất ở mức /-3 đến 5 mm với hướng lưỡi dao không nhất quán. Đối với các dự án có mái liên tục, dung sai chặt chẽ hơn sẽ tự chi trả tại chỗ.
Máy tạo hình cuộn khung PV năng lượng mặt trời servo 8 trục, điều chỉnh vị trí đột dập linh hoạt. Máy tháo cuộn vật liệu với...
Xem chi tiết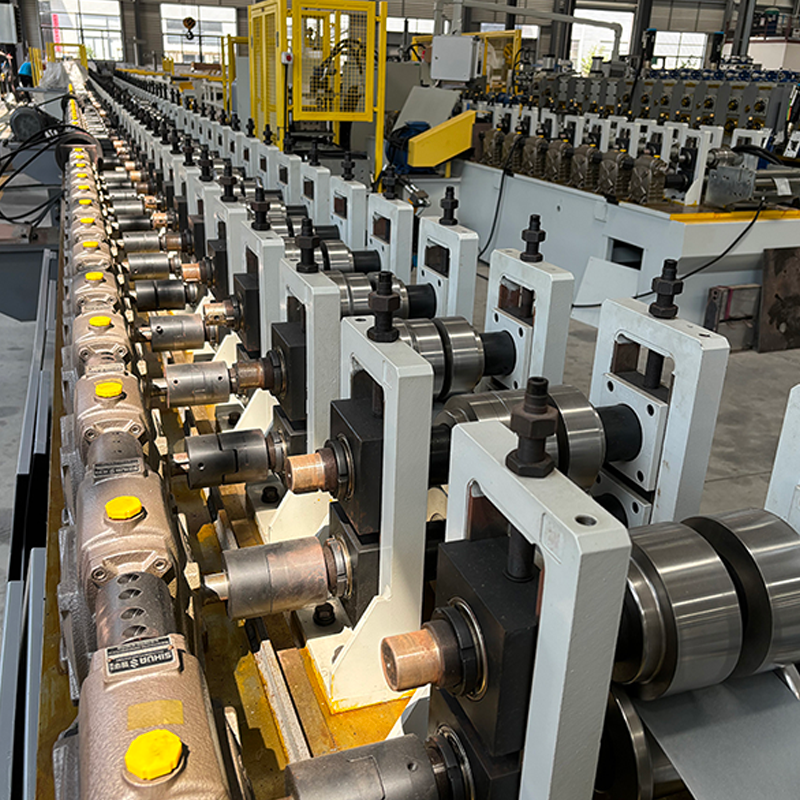
Máy tạo hình cuộn cửa sổ khung PV Có thể lựa chọn bộ giảm tốc bánh răng trục vít với các tỷ lệ giảm tốc khác nhau để đạt được tốc độ sả...
Xem chi tiết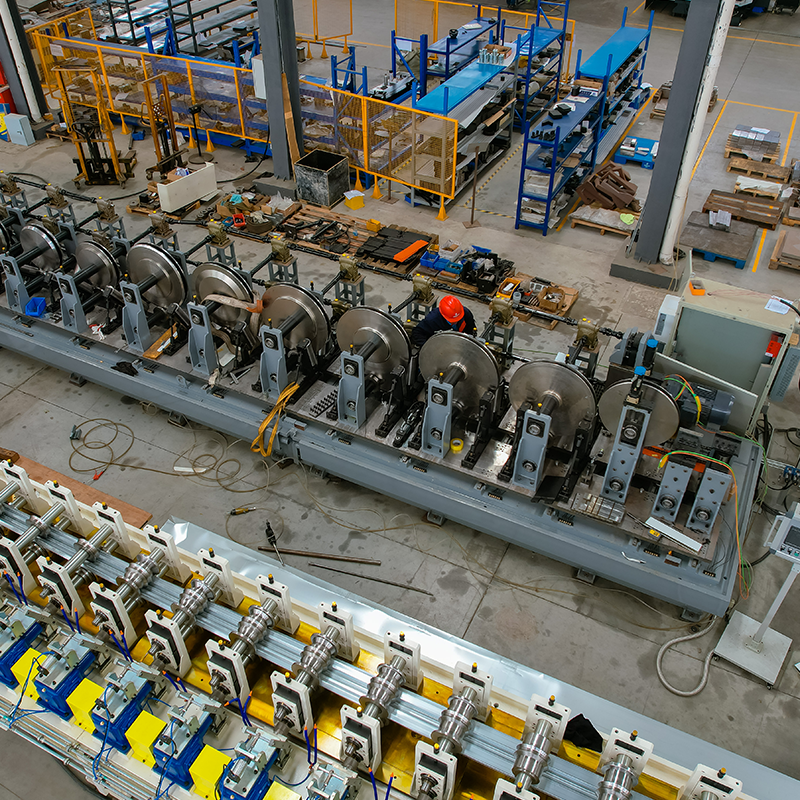
vật liệu trang trí đơn rộng Máy san lấp mặt bằng và Máy đục lỗ nhỏ ở hai bên Tất c...
Xem chi tiết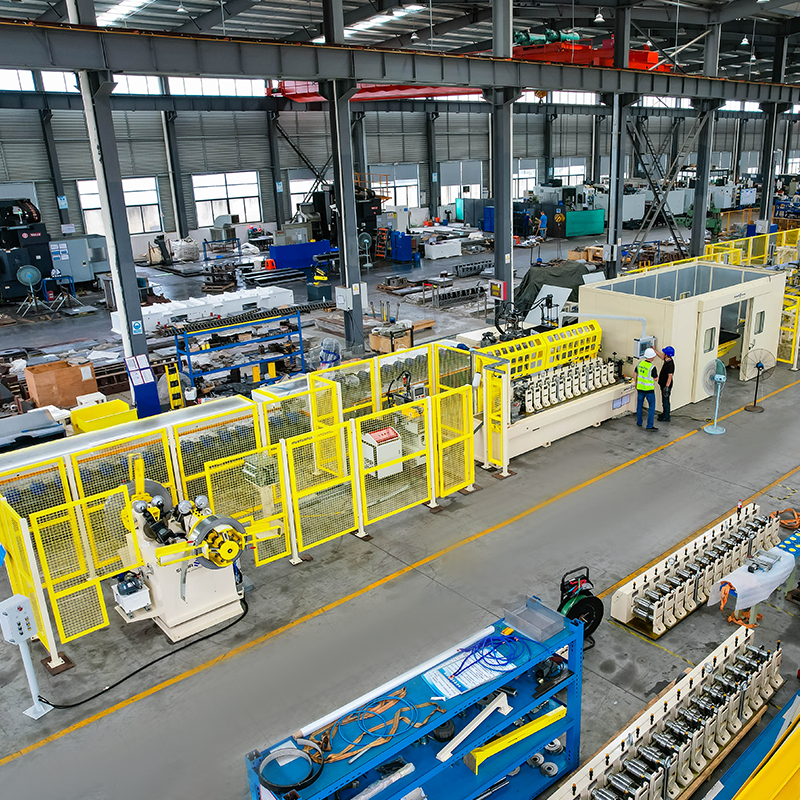
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Máy tạo cuộn cassette tha...
Xem chi tiết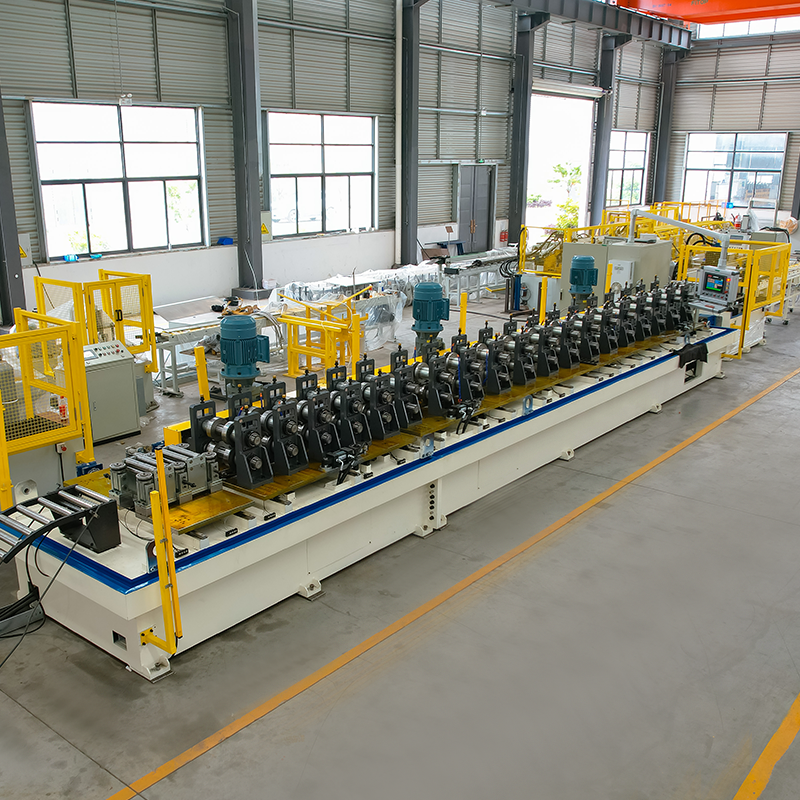
Máy tạo hình cuộn chiều rộng tự động thay đổi khung năng lượng mặt trời Máy tháo cuộn vật liệu với bệ lưu trữ và cánh tay ro...
Xem chi tiết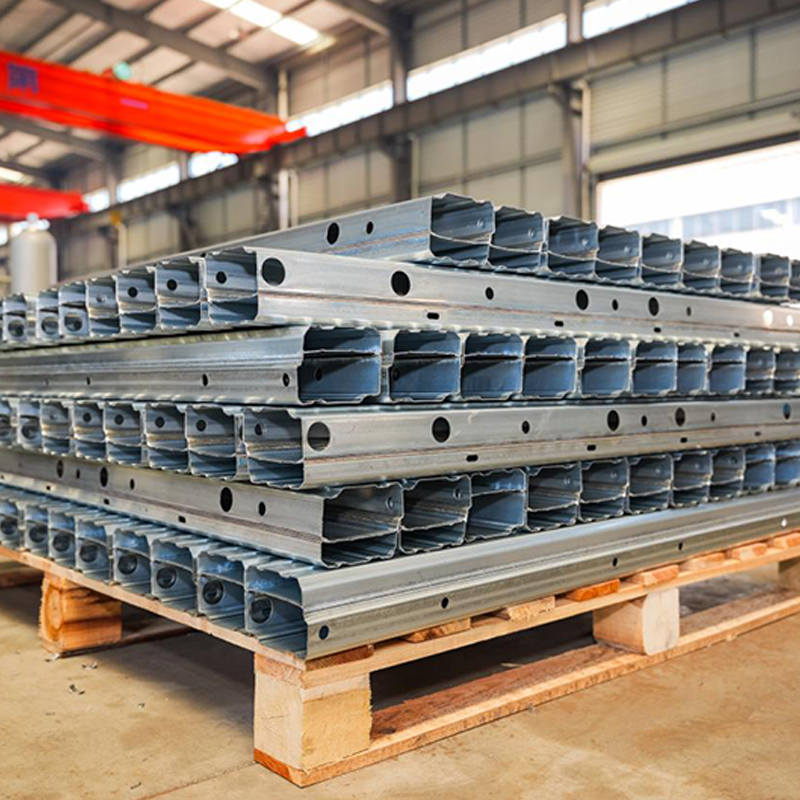
Dây chuyền sản xuất dầm gia cố khung gầm ô tô cấu hình B bao gồm một số quy trình chính để đảm bảo Độ bền, độ chính xác và độ bền cao cho các ứng dụng trên xe....
Xem chi tiếtĐừng ngần ngại liên hệ khi bạn cần chúng tôi!
Thông tin liên hệ
SẢN PHẨM
Di động