Lựa chọn nguyên liệu đầu vào phù hợp cho Máy tạo hình vách thạch cao là quyết định quan trọng nhất ảnh hưởng đến chất lượng sản phẩm, tuổi thọ dụng cụ, hiệu quả sản xuất và hiệu suất biên dạng cuối cùng. Không giống như việc tạo hình kim loại tấm thông thường, các cấu hình vách thạch cao yêu cầu dung sai kích thước nghiêm ngặt, tính chất cơ học nhất quán và hành vi phủ cụ thể vì các cấu hình này đóng vai trò là thành phần khung kết cấu trong các bức tường ngăn, hệ thống trần và các tổ hợp chống cháy.
Hướng dẫn này cung cấp thông tin chi tiết toàn diện, thực tế về mọi thông số vật liệu mà bạn phải đánh giá trước khi đưa cuộn dây vào máy cán của mình. Chúng tôi vượt xa các loại thép thông thường và kiểm tra các hạn chế sản xuất trong thế giới thực, sự tương tác của lớp phủ với khuôn cuộn, ảnh hưởng của điều kiện cạnh đến độ thẳng và sự cân bằng giữa chi phí và khả năng định hình. Cho dù bạn sản xuất đinh tán chữ C, rãnh chữ U, rãnh khía hay rãnh chữ T trên trần thì các lựa chọn vật liệu được nêu ở đây đều ảnh hưởng trực tiếp đến tỷ lệ loại bỏ, tần suất thay thế dụng cụ và sự hài lòng của khách hàng về sau.
Phần lớn các cấu hình vách thạch cao được sản xuất từ các dải thép có hàm lượng carbon thấp, nhưng cấp độ cụ thể và quy trình xử lý thay đổi đáng kể tùy theo ứng dụng cuối cùng. Dưới đây là bảng phân tích chi tiết về các loại kim loại cơ bản chính được sử dụng trên toàn cầu.
Thép thương mại đại diện cho vật liệu ban đầu phổ biến nhất cho các đinh tán và đường ray vách thạch cao nội thất tiêu chuẩn. Nó cung cấp một sự kết hợp cân bằng giữa khả năng định hình và sức mạnh cho xây dựng chung. Cường độ năng suất điển hình dao động từ 170 đến 240 MPa, với độ bền kéo từ 270 đến 340 MPa. Loại này phù hợp cho các phân vùng không chịu tải trong đó độ chính xác về kích thước quan trọng hơn khả năng kết cấu. Máy tạo hình cuộn xử lý vật liệu CS với độ mòn con lăn tối thiểu, miễn là duy trì được độ sạch bề mặt.
Các loại FS được thiết kế đặc biệt cho hoạt động tạo hình nguội. Chúng có giá trị độ giãn dài cao hơn (thường là 28-32% ở chiều dài khổ 50mm) so với thép thương mại, giúp giảm nguy cơ nứt góc khi uốn bán kính chặt. Đối với các cấu hình vách thạch cao yêu cầu nhiều uốn cong trong một phần web ngắn - chẳng hạn như đinh tán kiểu hộp hoặc đường ray gia cố - vật liệu FS là lựa chọn ưu tiên. Nhiều nhà quản lý sản xuất có kinh nghiệm giữ cuộn FS làm kho chính vì nó cung cấp cửa sổ quy trình rộng hơn để điều chỉnh khoảng cách cuộn.
Khi các mặt cắt vách thạch cao phải chịu tải trọng dọc trục hoặc đóng vai trò như một phần của hệ thống tường cắt, các loại thép kết cấu trở nên cần thiết. Cấp 33 (hiệu suất 230 MPa) và cấp 40 (hiệu suất 276 MPa) thường được quy định trong các dự án thương mại và tổ chức. Tuy nhiên, vật liệu có độ bền cao hơn đòi hỏi máy tạo hình cuộn mạnh mẽ hơn với các trạm truyền động lớn hơn và khung nặng hơn. Hiệu ứng đàn hồi cũng trở nên rõ rệt hơn, đòi hỏi phải bù uốn quá mức trong các lần tạo hình cuối cùng. Chúng tôi đã quan sát thấy rằng thép kết cấu có cường độ chảy trên 350 MPa làm tăng đáng kể độ mài mòn của con lăn trên dụng cụ không được phủ, do đó, các cuộn được phủ cacbua thường được khuyến khích sử dụng trong thời gian dài.
Ghi chú sản xuất: Đừng bao giờ cho rằng loại thép được chứng nhận cho thép hình cán nóng sẽ hoạt động giống hệt nhau trong các biên dạng tạo hình cán nguội. Hướng uốn so với hướng cán của dải ban đầu tạo ra các đặc tính dị hướng - luôn kiểm tra cuộn dây mẫu từ mỗi số nhiệt mới trước khi sản xuất hoàn chỉnh.
Lớp phủ bề mặt trên cuộn thép không phải là vấn đề cần cân nhắc - nó ảnh hưởng trực tiếp đến đặc tính ma sát bên trong máy cán tạo hình, khả năng chống ăn mòn của biên dạng cuối cùng và khả năng tương thích với các yêu cầu xây dựng chịu lửa. Dưới đây là so sánh có hệ thống về các lớp phủ được sử dụng rộng rãi nhất để sản xuất hồ sơ vách thạch cao.
| Loại lớp phủ | Khối lượng lớp phủ (g/m2) | Đánh giá khả năng định dạng | Ứng dụng điển hình |
|---|---|---|---|
| Mạ kẽm nhúng nóng (G30-G90) | 90-275 | Xuất sắc (G30-G60) / Tốt (G90) | Tường nội ngoại thất tiêu chuẩn |
| mạ điện | 20-60 | Rất tốt (độ dày đồng đều) | Cấu hình chính xác với dung sai chặt chẽ |
| Nhôm hóa (Loại 1 & 2) | 40-80 (lớp phủ Al) | Trung bình (độ bôi trơn thấp hơn) | Hệ thống trần yêu cầu phản xạ nhiệt |
| Sơn sẵn (Polyester, PVDF) | Không áp dụng (độ dày màng 15-30 μm) | Công bằng (nguy cơ kết hôn) | Hồ sơ tiếp xúc kiến trúc |
Kích thước vật lý của cuộn dây đầu vào không chỉ xác định hình dạng biên dạng cuối cùng mà còn cả thời gian thiết lập, tỷ lệ phế liệu và mức sử dụng tổng thể của dây chuyền. A Máy tạo hình vách thạch cao thường được thiết kế xung quanh một phạm vi chiều rộng và độ dày dải cụ thể. Hoạt động ngoài phạm vi này sẽ gây ra các khiếm khuyết về chất lượng và ứng suất cơ học.
Chiều rộng dải yêu cầu được tính từ mặt cắt ngang đã phát triển của biên dạng cuối cùng, có tính đến giới hạn uốn cong và bán kính góc. Đối với cuống chữ C tiêu chuẩn có bề dày 92 mm, mặt bích 40 mm và mép 8 mm, chiều rộng được phát triển thường nằm trong khoảng từ 195 mm đến 205 mm, tùy thuộc vào bán kính uốn cong bên trong. Hướng dẫn vào của máy tạo hình cuộn phải phù hợp với dung sai chiều rộng dải là /- 1,5mm mà không gây ra hiện tượng sóng mép hoặc vênh ở tâm. Dải rộng hơn vượt quá công suất định mức của máy sẽ làm tăng tải trọng lên các cuộn bên và có thể làm lệch trục cuộn, tạo ra một đường cong dọc theo chiều dài biên dạng.
Trọng lượng cuộn
2-5 tấn – tiêu chuẩn cho tải thủ công
5-10 tấn – tối ưu cho dây chuyền tự động
ID cuộn dây
508mm (20") – kích thước trục gá phổ biến nhất
610mm (24") – dành cho cuộn dây khổ lớn
Cuộn dây OD
Lên đến 1200mm – phạm vi tiêu chuẩn
Trên 1500mm – yêu cầu bộ tháo cuộn hạng nặng
Ứng xử cơ học của dải thép dưới biến dạng nguội bị chi phối bởi một số thông số chính. Hiểu được các đặc tính này cho phép bạn dự đoán cách vật liệu sẽ phản ứng trong mỗi trạm tạo hình và chủ động điều chỉnh các khoảng trống cuộn, thanh dẫn bên và bộ phận làm thẳng.
Khi dải đi qua các giá cuộn liên tiếp, nó sẽ trải qua quá trình đông cứng, làm tăng cường độ chảy và giảm độ dẻo. Đối với cấu hình vách thạch cao điển hình được hình thành từ 14 đến 18 trạm, cường độ chảy ở đầu ra có thể cao hơn 15-25% so với giá trị cuộn dây đến. Hiện tượng này phải được tính đến khi xác định khả năng chịu tải của biên dạng cuối cùng. Vật liệu có cường độ chảy ban đầu thấp (dưới 200 MPa) có xu hướng thể hiện độ giãn dài quá mức trong quá trình tạo hình, dẫn đến biên dạng cuối cùng dài hơn so với cài đặt chiều dài cắt.
Yêu cầu độ giãn dài tối thiểu đối với vật liệu định hình vách thạch cao thường là 22% trên chiều dài khổ 50mm. Giá trị độ giãn dài thấp hơn tương quan với sự gia tăng vết nứt ở bán kính bên ngoài của các chỗ uốn, đặc biệt đối với các cấu hình có góc nhọn (bán kính bên trong có độ dày nhỏ hơn 1,5 lần). Nhiều nhà sản xuất tiến hành thử nghiệm uốn cong 180 độ đơn giản trên mỗi lô cuộn mới để xác nhận khả năng định dạng trước khi tải nó lên bộ tháo cuộn.
Độ cứng Rockwell (thường là HRB 50-70 đối với thép vách thạch cao) có mối quan hệ trực tiếp với tốc độ mài mòn của cuộn. Vật liệu cứng hơn – thường do hàm lượng carbon cao hơn hoặc giảm cán nguội – tạo ra độ mài mòn nhiều hơn trên các dụng cụ tạo hình cuộn. Trong môi trường sản xuất khối lượng lớn, chúng tôi khuyên bạn nên sử dụng thép công cụ D2 hoặc cuộn luyện kim bột khi tạo hình các loại thép trên HRB 65 để duy trì hình dạng biên dạng trong các chiến dịch kéo dài mà không cần mài lại.
Chất lượng của các cạnh dải là một thông số thường bị bỏ qua, ảnh hưởng lớn đến độ thẳng và độ hoàn thiện bề mặt của mặt cắt vách thạch cao cuối cùng. Hầu hết các cuộn thép đều được cung cấp với các cạnh cán hoặc các cạnh xẻ, và sự khác biệt này rất quan trọng đối với hiệu suất tạo hình cuộn.
Kiểm tra chất lượng cạnh chính: Chạy ngón tay cái của bạn dọc theo cả hai cạnh của dải. Một mũi khoan sắc có chiều cao vượt quá 0,1mm sẽ dần dần làm xước bề mặt cuộn và tạo ra các vết lõm trên mặt bích định hình. Giải pháp là chỉ định một đường chuyền loại bỏ cạnh thứ cấp hoặc chọn các cuộn dây có tùy chọn "cạnh mịn" từ máy xén.
Hầu hết các cấu hình vách thạch cao đều yêu cầu đục lỗ - đối với các kết nối vít, đường dẫn dịch vụ hoặc hiệu suất âm thanh. Tính chất của vật liệu khi đột cũng quan trọng như tính chất của vật liệu khi uốn. Vật liệu mềm hơn (hiệu suất dưới 220 MPa) tạo ra các lỗ sạch với chiều cao lưỡi cắt tối thiểu, trong khi vật liệu cứng hơn có xu hướng tạo ra các cạnh lởm chởm cần phải mài giũa thứ cấp.
Bộ phận đục lỗ trên một Máy tạo hình vách thạch cao hoạt động ở tốc độ chu kỳ cao - thường vượt quá 60 hành trình mỗi phút. Vật liệu có giá trị độ giãn dài cao có ít độ đàn hồi xung quanh lỗ đục lỗ, dẫn đến bề mặt bản phẳng hơn. Ngược lại, vật liệu có độ giãn dài thấp (dưới 22%) có xu hướng cong lên xung quanh lỗ, điều này cản trở việc xếp chồng và xử lý tiếp theo.
| Loại vật liệu | Chiều cao gờ (mm) | Tỷ lệ mòn cú đấm | Giải phóng mặt bằng được đề xuất |
|---|---|---|---|
| CS (năng suất thấp) | 0,05-0,12 | Thấp | 6-8% độ dày |
| FS (lớp hình thành) | 0,08-0,18 | Trung bình | 8-10% độ dày |
| Kết cấu (Lớp 40) | 0,15-0,30 | Cao | 10-12% độ dày |
Để chọn một cách có hệ thống vật liệu tối ưu cho việc sản xuất vách thạch cao của bạn, hãy làm theo quy trình bảy bước tích hợp các yếu tố kỹ thuật, vận hành và thương mại.
Ngay cả khi lựa chọn vật liệu cẩn thận, vẫn có một số lỗi nhất định xuất hiện trong quá trình sản xuất. Dưới đây là hướng dẫn khắc phục sự cố thực tế liên kết các thuộc tính vật liệu với các lỗi biên dạng cụ thể.
Thép cán nóng thường không được khuyến khích sử dụng cho các cấu hình vách thạch cao vì nó có lớp oxit (cặn) dày hơn, dung sai độ dày rộng hơn và chất lượng bề mặt thấp hơn so với thép cán nguội. Cân có thể mài mòn các cuộn tạo hình một cách nhanh chóng và tạo ra các kích thước biên dạng không nhất quán. Tuy nhiên, nếu sử dụng cuộn cán nóng được ngâm và bôi dầu, chúng có thể được tạo hình nhưng thường mang lại bề mặt hoàn thiện cứng hơn, điều này không thể chấp nhận được đối với các ứng dụng lộ ra ngoài hoặc được sơn.
Hầu hết các máy tạo hình cuộn vách thạch cao tiêu chuẩn đều được đánh giá có độ dày từ 0,4mm đến 1,2mm. Các mô hình hạng nặng có thể xử lý lên đến 1,5mm hoặc thậm chí 2,0mm, nhưng điều này đòi hỏi giá đỡ cuộn được gia cố, trục có đường kính lớn hơn và công suất động cơ cao hơn. Luôn tham khảo bảng dữ liệu kỹ thuật của máy trước khi chạy vật liệu dày hơn, vì việc vượt quá công suất định mức có thể làm hỏng vĩnh viễn hộp số và vòng bi lăn.
Đúng. Các cuộn dây sơn sẵn thường yêu cầu tốc độ tạo hình chậm hơn (giảm 20-30%) để tránh làm hỏng lớp sơn hoặc bong tróc ở các vùng uốn cong. Cuộn dây mạ kẽm và mạ điện có thể chạy ở tốc độ định mức tối đa vì lớp mạ kẽm hoạt động như một chất bôi trơn rắn. Các cuộn dây được làm bằng nhôm nằm ở giữa, vì lớp phủ nhôm-silicon có độ bôi trơn vừa phải nhưng có thể tích tụ trên các cuộn theo thời gian, cần phải dừng vệ sinh thường xuyên.
Chiều rộng dải chính xác được xác định bởi chiều dài phát triển của mặt cắt ngang, là tổng của tất cả các đoạn web thẳng cộng với giới hạn uốn cong cho mỗi góc. Một cách tiếp cận thực tế là cắt một dải mẫu, đánh dấu các đường uốn, gấp nó bằng tay hoặc bằng máy ép phanh, sau đó đo chiều dài phẳng trước khi gấp. Phương pháp thực nghiệm này thường đáng tin cậy hơn các tính toán lý thuyết, đặc biệt đối với các biên dạng bất đối xứng phức tạp.
Thép thương mại (CS Loại B) với lớp phủ mạ kẽm nhúng nóng G40-G60 mang lại tỷ lệ chi phí trên hiệu suất tốt nhất cho sản xuất đinh tán nội thất khối lượng lớn. Nó cung cấp khả năng định dạng phù hợp, khả năng chống ăn mòn chấp nhận được và các đặc tính cơ học nhất quán trên nhiều lô hàng cuộn. Đối với các công trình yêu cầu cường độ cao hơn, thép kết cấu mác 33 tăng thêm khoảng 10-12% chi phí vật liệu nhưng giảm trọng lượng biên dạng cho cùng khả năng chịu tải, đôi khi bù đắp cho đơn giá cao hơn.
Thép không gỉ hiếm khi được sử dụng cho các cấu hình vách thạch cao tiêu chuẩn do chi phí cao, tốc độ làm cứng và tính chất mài mòn. Nếu được yêu cầu cho các ứng dụng kiến trúc hoặc hàng hải chuyên dụng, bạn phải sử dụng máy tạo hình cuộn có cuộn được phủ cacbua, tăng công suất tạo hình và hệ thống bôi trơn chuyên dụng. Chạy thép không gỉ trên dụng cụ bằng thép cacbon tiêu chuẩn sẽ gây ra sự mài mòn cuộn nhanh chóng và bề mặt bị lõm không thể chấp nhận được trong phạm vi vài trăm mét.
Bảo quản cuộn dây không đúng cách – đặc biệt là tiếp xúc với độ ẩm hoặc nhiệt độ khắc nghiệt – có thể làm giảm chất lượng bề mặt và thay đổi tính chất cơ học do lão hóa. Các cuộn mạ kẽm được bảo quản trong điều kiện ẩm ướt sẽ phát triển rỉ sét trắng (kẽm hydroxit), làm tăng ma sát trong quá trình tạo hình. Các cuộn dây được bảo quản theo chiều dọc trong thời gian dài có thể phát triển một "bộ cuộn dây" (độ cong) vĩnh viễn khiến việc cho ăn trở nên khó khăn. Luôn lưu trữ các cuộn dây theo chiều ngang trên yên đệm ở khu vực khô ráo, có điều hòa nhiệt độ và sử dụng chúng theo nguyên tắc nhập trước, xuất trước.
Đúng. Các cấu hình chữ T trần thường có bản mỏng hơn và mặt bích dài hơn, đòi hỏi vật liệu có độ giãn dài cao hơn để đạt được độ uốn cong 90 độ sắc nét mà không bị nứt. Mặt khác, đinh tán trên tường ưu tiên độ bền và độ thẳng. Đối với tee trần, ưu tiên sử dụng thép định hình (FS) có độ giãn dài tối thiểu 30%, trong khi đinh tán trên tường có thể sử dụng thép thương mại có độ giãn dài 25%. Ngoài ra, tee trần thường sử dụng thước đo nhẹ hơn (0,45-0,55mm) so với đinh treo tường (0,55-0,75mm).
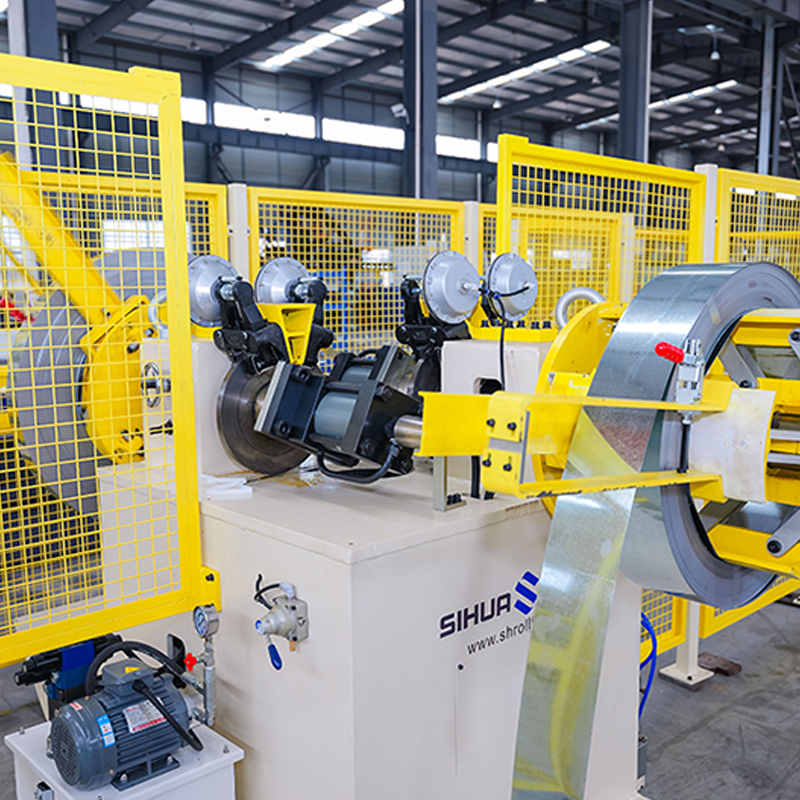
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Công suất laser và chiều ...
Xem chi tiết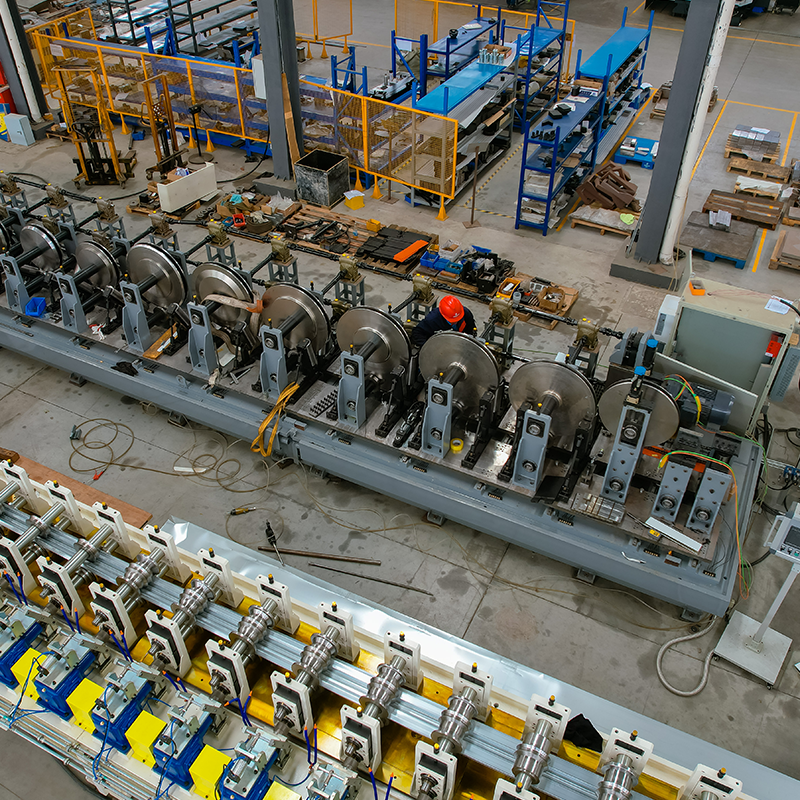
vật liệu trang trí đơn rộng Máy san lấp mặt bằng và Máy đục lỗ nhỏ ở hai bên Tất c...
Xem chi tiết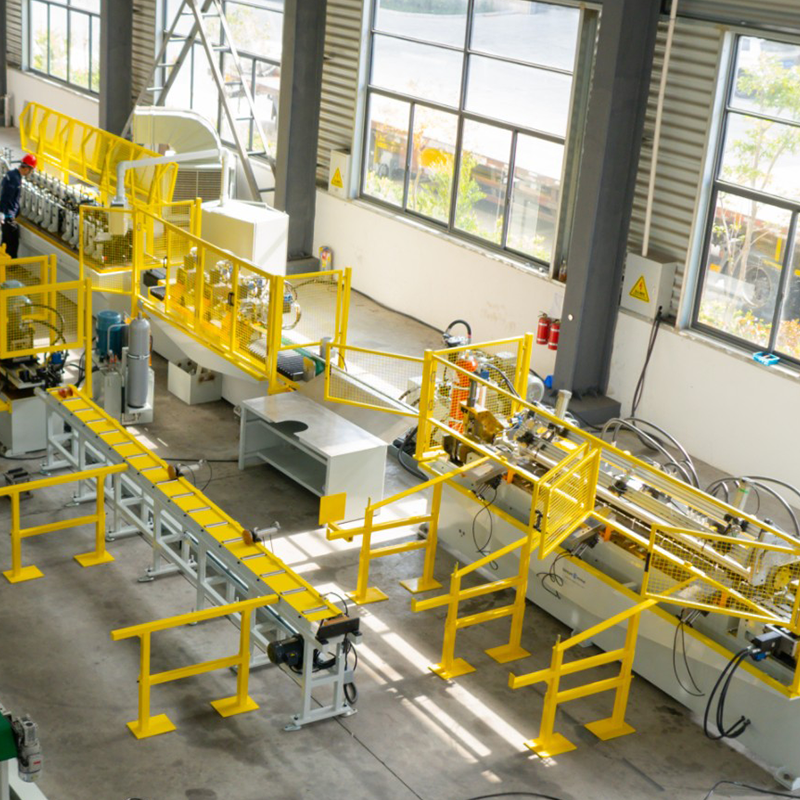
Bộ tháo cuộn co giãn/thu gọn thủy lực bằng thép sơn sẵn hai đầu, Bộ tháo cuộn co giãn/thu gọn bằng thép mạ kẽm hai đầu, giá đỡ lưu trữ bằng thép sơn sẵn, dây đai giảm...
Xem chi tiết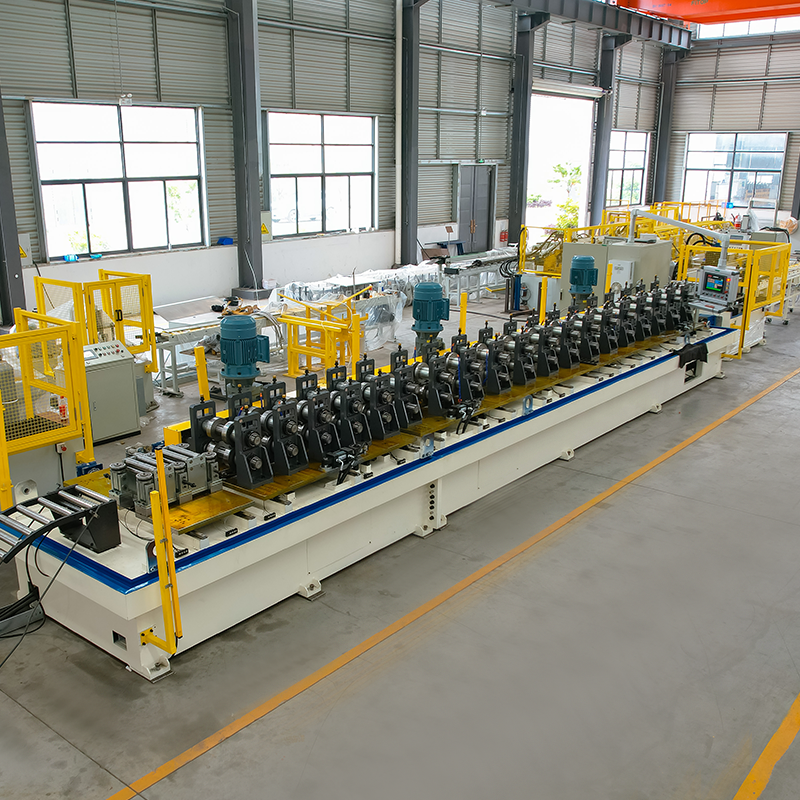
Máy tạo hình cuộn chiều rộng tự động thay đổi khung năng lượng mặt trời Máy tháo cuộn vật liệu với bệ lưu trữ và cánh tay ro...
Xem chi tiết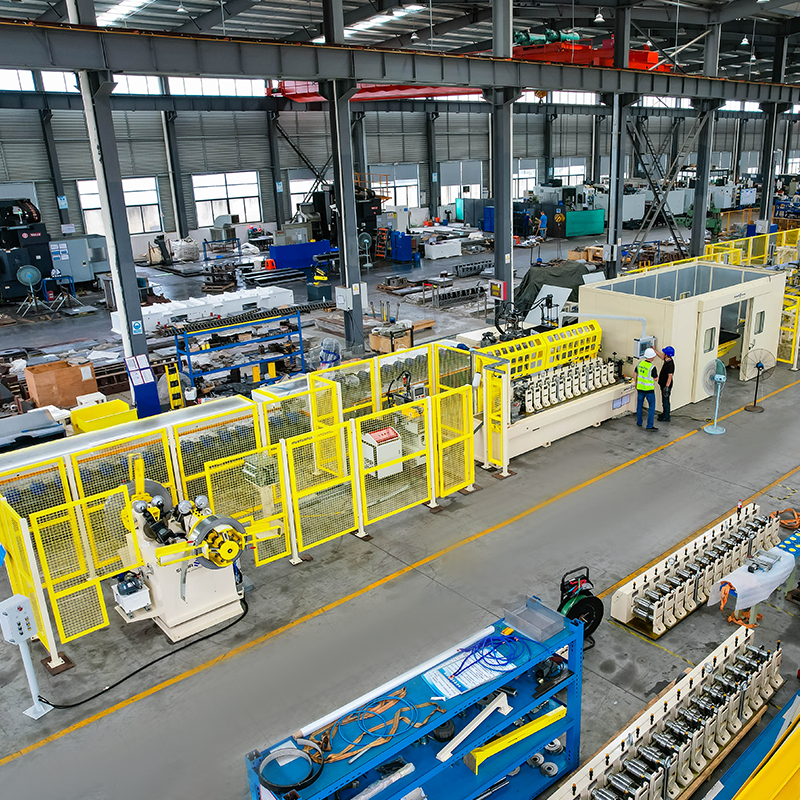
Bộ tháo cuộn thủy lực hai đầu quay tự động có khả năng phát hiện không có vật liệu, 5 tấn mỗi bên. Máy tạo cuộn cassette tha...
Xem chi tiết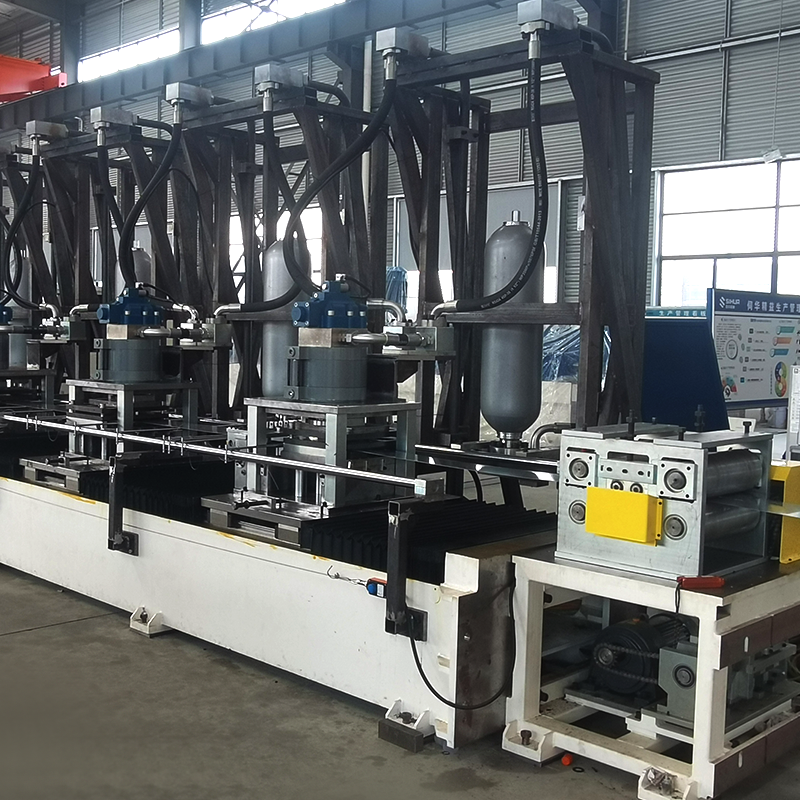
Máy tạo hình cuộn khung PV năng lượng mặt trời servo 8 trục, điều chỉnh vị trí đột dập linh hoạt. Máy tháo cuộn vật liệu với...
Xem chi tiếtĐừng ngần ngại liên hệ khi bạn cần chúng tôi!
Thông tin liên hệ
SẢN PHẨM
Di động